+8615674993216
 sales@forever-steels.com

 English
 العربية

إجابة سريعة
مقارنة أنابيب الفولاذ المقاوم للصدأ المزدوجة مقابل المزدوجة الفائقة ، 2205 S32205 و 2507 S32750 تختلف في هامش التآكل والقوة ومتطلبات التصنيع. يبلغ الحد الأدنى للعائد/قوة الشد 450.655 MPa و 550.800 MPa ، على التوالي. مظاريف PREN المحسوبة هي 34.14-37.75 و 37.74-47.62 ، لذلك لا يفي S32750 تلقائيًا ببريان 40. اختر 2205 حيث يقبل تقييم التآكل المعتمد والتصميم ؛ تقييم 2507 حيث يتطلب المزيد من الهامش. مقارنة الحالة الملحومة النهائية ودرجة الحرارة والتكلفة المثبتة قبل الموافقة على أي درجة.[1][2][3]
كلا الدرجات تحتوي على الفريت والأوستنيت. اسم 2205 يشير عادة إلى عائلة 22Cr المزدوجة ؛ هذه المقارنة تستخدم UNS S32205. يشير الاسم 2507 هنا إلى super duplex UNS S32750. تحديد الدرجات الدقيقة يحافظ على المقارنة متسقة ، خاصة عندما يصف العرض 2205 فقط باسم s31803.
الجدول 1. أنبوب 2205 و 2507 مقارنة على أساس نفس المنتج.
|
نقطة المقارنة |
2205 س 32205 |
2507 س 32750 |
|
EN الرقم المرجعي |
1.4462 |
1.4410 |
|
عائلة المواد |
دوبلكس قياسي |
دوبلكس سوبر |
|
كر و ن في صوفي |
كر 22-23 ٪ ؛ ن 0.14-0.20 ٪ |
كر 24-26 ٪ ؛ ن 0.24-0.32 ٪ |
|
الحد الأدنى للعائد والشد للأنابيب |
450 / 655 MPa |
550 / 800 MPa |
|
مقارنة التآكل الموضعية |
مناسب عندما تفي مقاومته بالتعرض الفعلي |
هامش أكبر بشكل عام ؛ تحقق من الاختبار المختار والحالة النهائية |
|
مقارنة لحام |
يتطلب التحكم في الطور المزدوج |
يتطلب التحكم الدقيق بشكل خاص في التعرض الحراري |
|
القرار التجاري |
مرشح قوي عندما يفي بالواجب |
تقييم ما إذا كان الأداء الإضافي يبرر التكلفة الإجمالية |
لـماسورة من الفولاذ المقاوم للصدأمقارنة نفس المسار والأبعاد وحزمة الفحص. التغيير من منتج 2205 سلس في المخزون إلى منتج 2507 ملحوم حسب الطلب يجمع بين العديد من الاختلافات التجارية ؛ لا يمكن أن تعزى الفجوة في الأسعار إلى الكيمياء وحدها.[1][3][4]
Alleima تحدد أون 1.4462 مع عائلتها 2205 و EN 1.4410 مع ساف 2507. هذه هي معرفات مرجعية ، وليس إذنًا لاستبدال مواصفات منتج EN لترتيب أنبوب ASTM ؛ مقارنة المتطلبات المطلوبة بالكامل.[3][5]
الجدول 2. حدود تحليل الحرارة في المئة.
|
عنصر الكيمياء A790 |
S32205 / 2205 |
S32750 / 2507 |
|
Cr |
22.0-23.0 |
24.0-26.0 |
|
ني |
4.5-6.5 |
6.0-8.0 |
|
مو |
3.0-3.5 |
3.0-5.0 |
|
ن |
0.14-0.20 |
0.24-0.32 |
|
ج كحد أقصى |
0.030 |
0.030 |
|
Mn / Si كحد أقصى |
2.00 / 1.00 |
1.20 / 0.80 |
|
P / S كحد أقصى |
0.030 / 0.020 |
0.035 / 0.020 |
|
مكعب كحد أقصى |
لا توجد قيمة محددة في هذا الصف |
0.50 |
تميز نطاقات Cr و N الأعلى 2507 من 2205 ، في حين أن نطاق Mo أوسع ويمتد إلى أعلى. يتغير النيكل أيضًا لدعم نظام المواد. تساعد هذه التغييرات في تفسير الاختلاف في سلوك التآكل ، ولكن يظل توازن المرحلة النهائية وحالة السطح جزءًا من المقارنة. الـوأوضح عناصر السبائك وأداء الأنابيبيوضح أدوار هذه العناصر بالتفصيل.[1][4]
PREN هو مؤشر قائم على التركيب لمقاومة التآكل الموضعي. تطبيق نفس التعبير Cr-Mo-N على الحدود يعطي 34.14-37.75 لـ S32205 و 37.74-47.62 لـ S32750. هذه مظاريف حسابية ، لا تقاس نتائج اختبار التآكل أو قيم مضمونة لكل حرارة. للاطلاع على الصيغة ومساهمات العناصر ، انظروأوضح عناصر السبائك وpren.[1][3]
ظرف S32750 يعبر 40. لذلك يجب أن ينص الطلب الذي يتطلب PREN ≥ 40 على هذا الشرط الإضافي وصيغة الطلب. اطلب نتائج Cr و Mo و N ، ثم احسب قيمة الحرارة مباشرة. الحفاظ على الحساب غير المقرب أثناء المراجعة وتطبيق قاعدة الإبلاغ عن المشروع عند حد القبول. تستخدم الكيمياء الفعلية لمتطلبات خاصة بالحرارة ؛ تقارن الصيغة التركيب بدلاً من قياس استجابة تآكل الأنبوب النهائي.
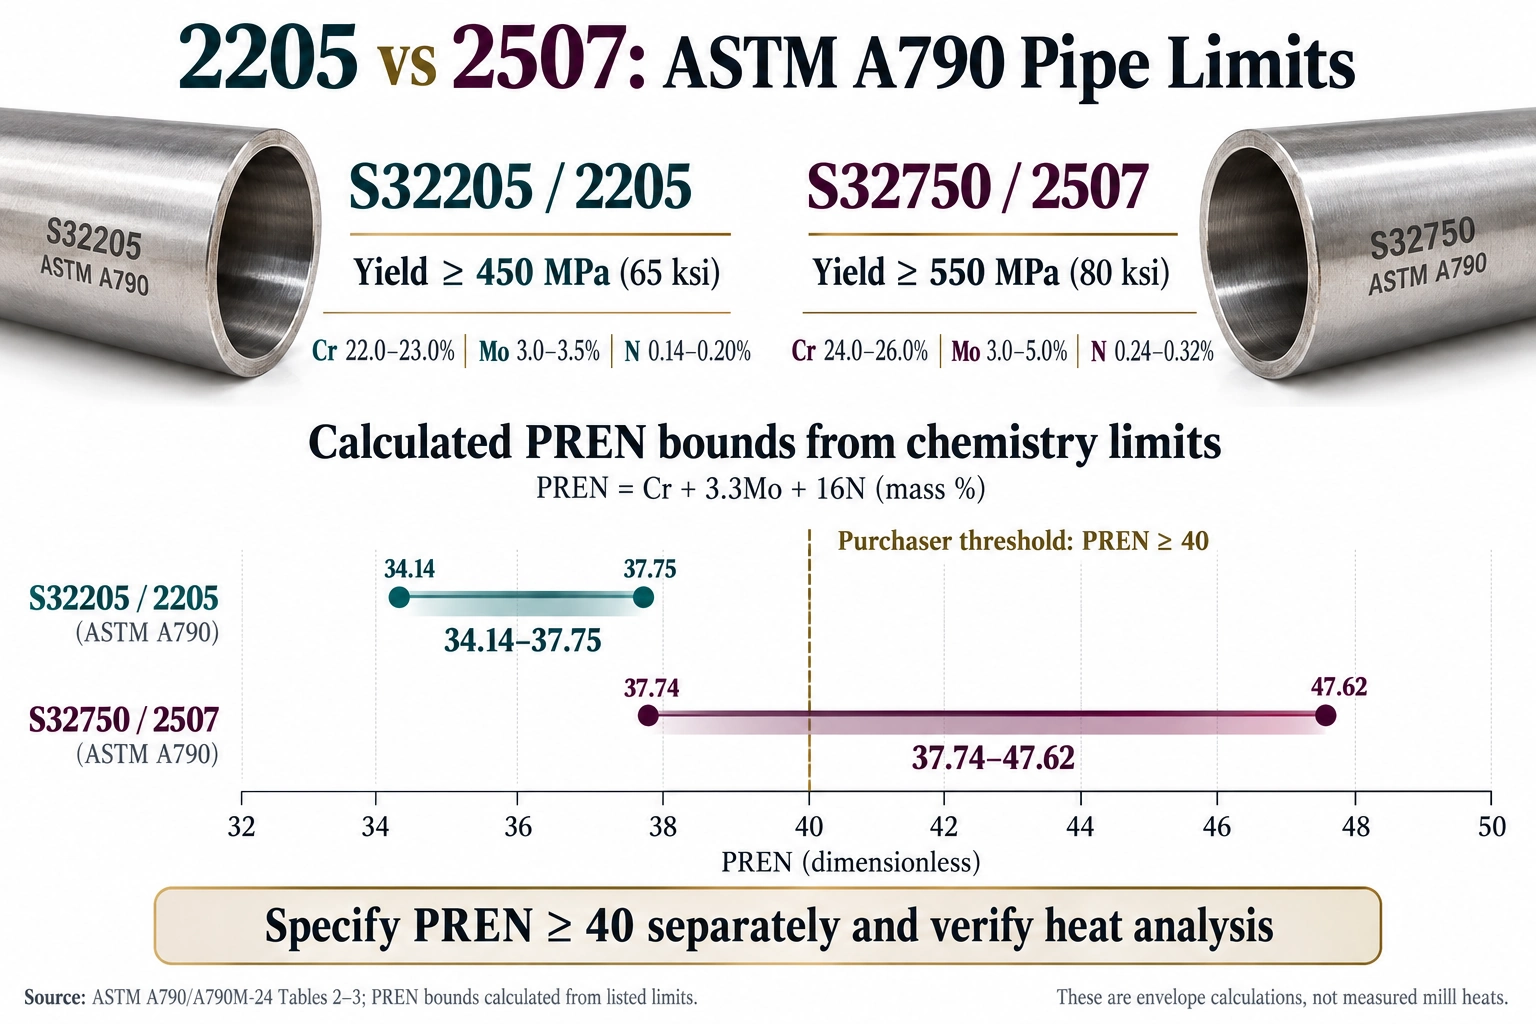
الشكل 1. فترات ما قبل الحسب المحسوبة من خلال Cr و Mo و N وحدود. يتجاوز خط PREN 40 الفاصل الزمني S32750 ، لذا فإن تعيين UNS وحده لا يثبت الامتثال للحد الأدنى للمشتري.[1]
تنشر أليما ما ما قبل 42.5 كحد أدنى لأنابيب SAF 2507 غير الملحومة. هذا هو التزام المنتج المسمى ، متميزة عن مظروف الكيمياء S32750 الواسع. عند مقارنة هذا العرض مع مطحنة أخرى ، اطلب أدلة مكافئة بدلاً من نقل ضمان جهة تصنيع واحدة إلى كل منتج بنفس رقم UNS.[3]
الجدول 3. المتطلبات الميكانيكية للأنابيب.
|
A790 المتطلبات الميكانيكية |
S32205 |
جس 32750 |
|
الحد الأدنى من قوة الغلة |
450 ميبا (65 كيلو سوليمنتوك) |
550 MPa (80 ksi) |
|
قوة الشد الدنيا |
655 MPa (95 سوليمنتوك) |
800 MPa (116 ksi) |
|
الاستطالة الدنيا في 50 أو 2 بوصة. |
25 ٪ |
% 15 |
|
أقصى صلابة |
290 HBW / 30 HRC |
300 HBW / 32 HRC |
يفصل الجدول الحد الأدنى من القوة عن الصلابة القصوى. قراءة صلابة أعلى ليست دليلًا على الجودة العالية الموردة. تحقق من طريقة الاختبار المحددة والحد المقابل ؛ HBW و HRC هي مقاييس متميزة. أرقام MPa و ksi مقترنة هي القيم المذكورة للمواصفات ، ويتحكم نظام الوحدة المطلوبة في القبول.[1]
نسبة الحد الأدنى للعائد هي 550-450 = 1.222 ؛ نسبة الحد الأدنى للشد هي 800-655 = 1.221. إذا استخدم تعبير الضغط والجدار المثالي الإجهاد وحده ، فإن استبدال مصطلح الضغط 450 مع 550 سيعطي نسبة سمك 450-550 = 0.818 ، أو تخفيض بنسبة 18.2 ٪. هذا حساب فحص شفاف ، وليس الحد الأقصى المسموح به للتخفيض أو تغيير الجدول المعتمد بالرمز.
يستخدم حساب التصميم الفعلي الضغط المسموح به عند درجة الحرارة ويشمل تعبير الضغط الخاص به وعوامل اللحام والبدلات. الحد الأدنى لعائد درجة حرارة الغرفة هو مدخل واحد فقط لتوصيف المواد. مقارنة مداخل الإجهاد المسموح بها قبل تحمل نسبة القوة إلى قرار فئة الخط. الإبقاء على الحساب الهندسي مع استبدال المواد المعتمدة.
للجدار المعدل ، تحقق من بدل التآكل ، تصنيع تحت التحمل ، التحميل الخارجي أو الانهيار ، وتناسب المكونات. تأكد من أنه يمكن تزويد الجدار الأدنى الجديد وفحصه. الـدليل تجويف شفة رقبة اللحاميغطي مشكلة التجويف التي تتبع تغيير الجدول الزمني. يمكن تعويض تكلفة السبائك المرتفعة بتغيير التصميم المعتمد ، لكن المقارنة تحتاج إلى كميات فعلية وتكاليف التصنيع.
يتطلب أنبوب A789/، إنتاجية بحد أدنى 485 MPa لـ S32205 ؛ يتطلب الأنبوب A790/42 450 MPa. لـ S32750 ، تتطلب كلا الإصدارين المختارين 550 MPa. ورقة بيانات تعرض 485 MPa لـ 2205 يمكن أن تكون صحيحة لأساس أنبوبها بينما تكون الحد الأدنى الخطأ لتسمية أنبوب A790. تحديد معيار المنتج وأي ضمان أعلى خاص بالشركة المصنعة قبل مقارنة العروض.[1][6]
2507 هو اختيار المقاومة العالية لهاتين الصفين للعديد من ظروف الكلوريد الصعبة. الفرق العملي هو الأكثر فائدة حيث يحدد هجوم التأليب أو الشق فئة المواد. عبارة مياه البحر أو الخدمة الكيميائية هي مجرد أوصاف تبدأ فقط: يمكن أن تغير درجة الحرارة والتركيز والمعالجة المؤكسدة والرواسب والتعرض المغلق القرار.[3][4]
مقارنة مفيدة تم تقييم كل من الدرجات مقابل نفس حالة التعرض والقبول. إذا كان 2205 يفي بالفعل بالمتطلبات بهامش مناسب ، فقد تضيف درجة السبائك الأعلى قيمة قليلة إلى هذا الخط. إذا فشل 2205 في الفحص المحدد ، فإن الخطوة التالية هي تقييم 2507 في ظل الظروف المطلوبة ، بما في ذلك حالته الملحومة حيثما ينطبق ذلك.
تشير أليما إلى درجة حرارة شق حرجة تبلغ 64 درجة مئوية للساف 2507 في تجربة واحدة لمياه البحر الطبيعية عند إمكانية تطبيقية تبلغ + 150 ملف فولت مقابل SCE ، مما يزيد درجة الحرارة بمقدار 4 درجات مئوية كل 24 ساعة. هذا مثال مفيد على نتيجة عددية مع أساس الاختبار. إنه ليس تصنيفًا عالميًا لدرجة حرارة تشغيل مياه البحر. يجب أن تحدد مواصفات الشراء اختبار التآكل المختار وحالة القبول بدلاً من نسخ 64 درجة مئوية كحد المصنع.[3]
لاختبار كلوريد الحديديك ، تميز درجة حرارة تأليب الحرجة من درجة حرارة الشق الحرجة. تصف ورقة بيانات الشركة المصنعة اختبار G48 المعدل في 6 ٪ من كلوريد الحديديك ، مع خطوات على مدار 24 ساعة وزيادة 5 درجات مئوية. يجب أن تحتفظ العصابات الرسومية الخاصة بها بأسلوبتها وتبعثر ؛ يجب ألا تصبح نقطة القراءة تقريبًا من الرسم البياني عتبة تعاقدية دقيقة.[3]
تبدأ مع فئة مواد المشروع والتعرض الفعلي. لخدمة الكلوريد ، جمع درجات حرارة التشغيل والتنظيف ، والودائع ، والركود ، والشقوق ، ومعالجة المؤكسدة وظروف الإغلاق. الخط الموصوف فقط بمياه البحر يفتقر إلى العديد من المدخلات اللازمة لاتخاذ قرار مادي. استخدم السيناريوهات التالية لتحويل التحقيق إلى شرط قابل للمراجعة.
الجدول 4. شروط الخدمة التي تغير القرار المادي.
|
وضع المشتري |
العمل لتحديد أو الحصول على |
أساس القرار |
|
يتطلب المشروع صراحة PREN ≥ 40 |
اقتبس درجة مزدوجة فائقة معتمدة وتتطلب حرارة محسوبة |
S32205 مغلف كيميائي ينتهي عند 37.75 |
|
يفشل 2205 في فحص التأليب أو الشق المحدد |
تقييم 2507 باستخدام نفس شروط الاختبار المعتمدة |
مقارنة متطلبات القبول الفعلي |
|
مياه البحر مع شقوق أو رواسب أو مواد كيميائية للعلاج |
الحصول على تقييم التآكل في المشروع وأساس الاختبار |
التعرض المحلي يمكن التحكم في الاختيار |
|
خط 316L الحالي لديه هجوم مترجم |
تحديد آلية الفشل قبل تحديد الترقية |
تصحيح السبب وكذلك الصف |
|
سائل عملية الحامض |
إضافة مؤهلات مواد الخدمة الحامضة المطبقة |
شهادة A790 العادية هي شرط منفصل |
|
جدار أرق المقترح |
الحصول على تصميم معتمد ومراجعة المكونات |
استخدام رمز الإجهاد المسموح به وجميع البدلات |
بالنسبة لمشروع يستحضر نورسوك ، حدد إصدار العقد ومتطلبات اختيار المواد المعمول بها قبل اختيار أي درجة. إرشادات المواد للمنظم البحري النرواني cites لاختيار المواد ؛ لا يثبت تعيين درجة A790 وحده الامتثال لجميع شروط المشروع.[7]
أولاً ، حدد سبب فشل الخط 316L. يمكن أن يتطلب شق الإيداع والتعرض لتنظيف الكلوريد الساخن وسوء حماية الجذر علاجات مختلفة. مقارنة درجة المرشح المزدوجة في الحالة النهائية الملحومة والتنظيف ، ثم تحقق من تصميم الإجهاد ، وملائمة المكون ومسار التصنيع المؤهل. يحافظ على تقييم الفشل مع موافقة الاستبدال ؛ تغيير الدرجة وحده لا يصحح كل أسباب التشغيل أو التصنيع.
كلا الدرجات قابلة للحام ، ولكنها تتطلب إجراء دوبلكس مؤهل يحافظ على توازن المرحلة والخصائص المناسبة. يزيد المحتوى العالي من السبائك 250 من أهمية التحكم في الدورة الحرارية. اللحام الذي يبدو صوتًا لا يكفي لإنشاء مقارنة كاملة للتآكل والمتانة.[8][4]
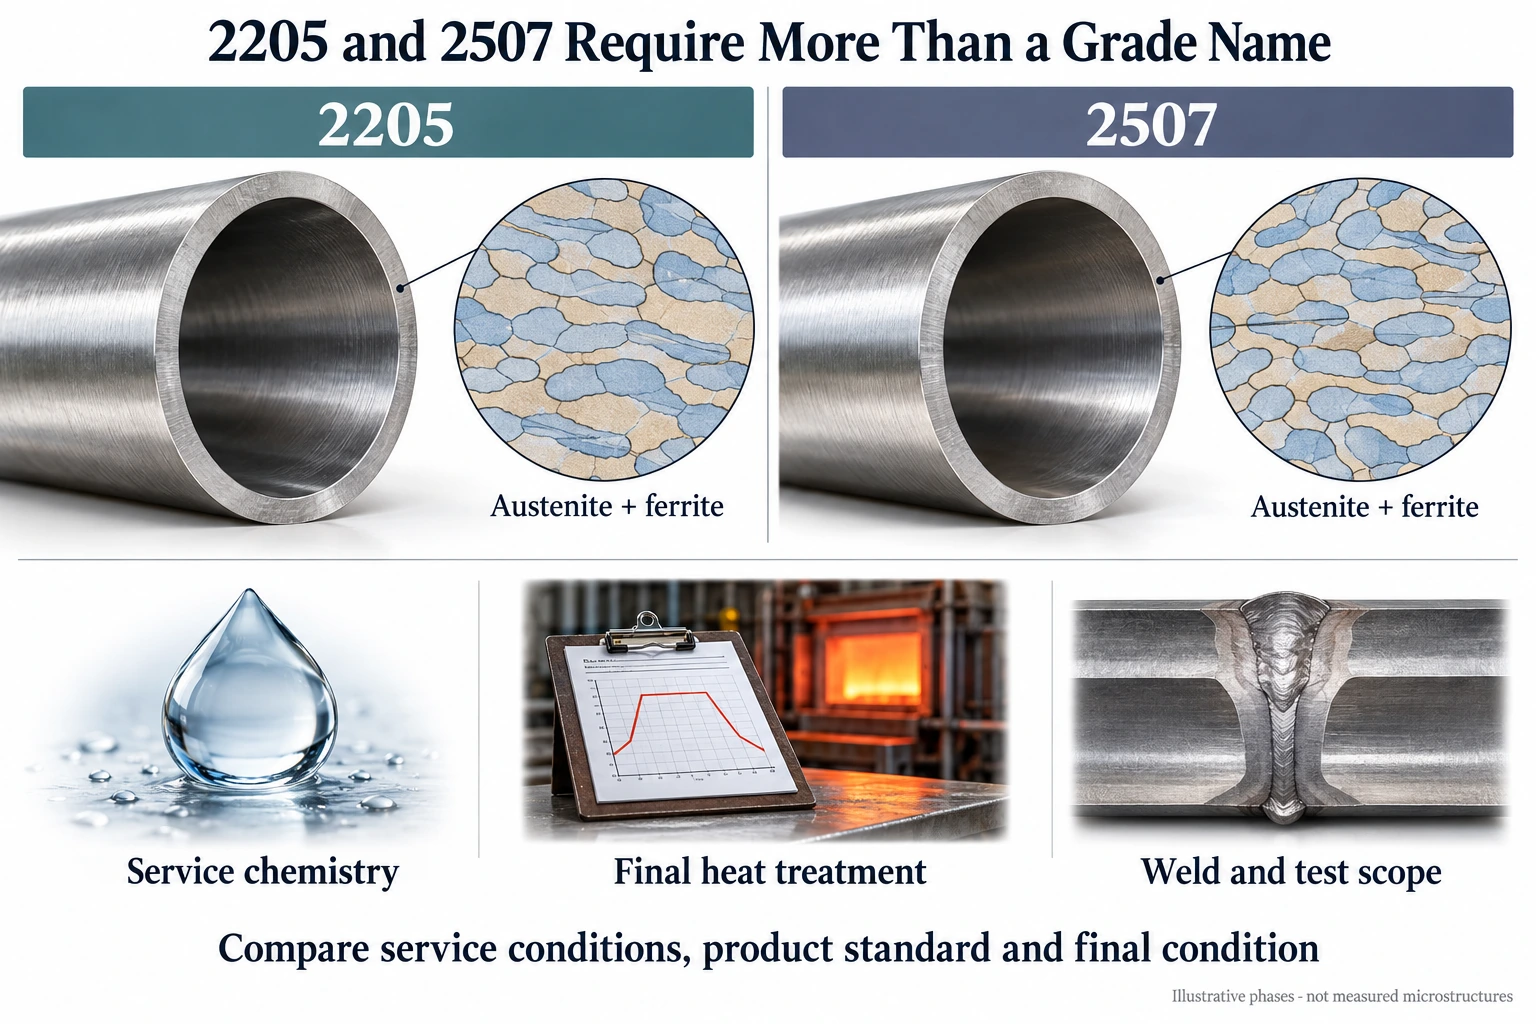
الشكل 2. الأوستينيت والفريت في 2205 و 2507. مقارنة كيمياء الخدمة والمعالجة الحرارية النهائية وحالة اللحام الممثلة. تخطيطي; لا تقاس الكسور المرحلة.[4]
الجدول 5. إرشادات التصنيع العامة من التوي.
|
مشكلة تصنيع |
مقارنة 2205 |
مقارنة 2507 |
|
التبريد السريع للغاية |
يمكن ترك الفريت الزائد في المنطقة المصابة |
تتطلب نفس الآلية التحكم في الإجراء المحدد |
|
التعرض الحراري الزائد |
يمكن أن يضر المتانة والأداء التآكل |
محتوى سبيكة أعلى يجعل التحكم في المرحلة الضارة مهم بشكل خاص |
|
دليل إدخال الحرارة القصوى TWI العام |
2.5 كيلو جول/مم |
2.0 كيلو جول/مم |
|
دليل التوي العام الحد الأقصى |
250 درجة مئوية |
150 درجة مئوية |
|
قبول الإجراء |
WPS/PQR المؤهلين والاختبارات المطلوبة |
اختبارات WPS/PQR المؤهلة والاختبارات المطلوبة للمفصل المزدوج الفائق |
هذه القيم المنشورة هي إرشادات تصنيع عامة ، وليست تعليمات لتجاوز مشروع WPS. يعتمد النطاق المسموح به الفعلي على السمك والعملية والمفاصل والمؤهل. يخلق إدخال الحرارة القليل جدًا والكبير جدًا مخاطر مختلفة ؛ النسخ بحد أقصى فقط لا يحدد إجراء لحام كامل.[8]
للأنبوب الملحوم الذي تم شراؤه ، إنشاء طريق الإمداد والمعالجة النهائية قبل مقارنة النتائج. يغطي A790 مسار اللحام التلقائي المحدد بدون حشو ؛ تستخدم منتجات EFW المضافة للحشو متطلبات A928 منفصلة. يقدم لحام متجر لاحق مرحلة تصنيع أخرى. يجب مقارنة الأنبوب الذي تم تسليمه والبكرة المكتملة في الحالة التي يحتاجها المشروع بالفعل.[1][9]
بالنسبة لحالة التصنيع ، راجع المحددأنابيب الصلب المعالجة الحراريةجنبا إلى جنب مع الإجراء المزدوج المؤهل ؛ المعالجة الحرارية الميدانية المرتجلة ليست بديلا عن المسار المعتمد.
تصف الإرشادات الفنية لـ TWI قيود سفينة الضغط ASME التي تقل عن 315 درجة مئوية وتلاحظ أن الرموز الأخرى يمكن أن تقيد استخدام الوجهين الفائق إلى حوالي 250 درجة مئوية. هذه عبارة عن بيانات سياق الرموز ، وليست إذنًا واحدًا ينطبق على كل مصنع وكل منتج من المواد. استخدم إصدار الكود الفعلي وفئة الخط المعتمدة عند تحديد درجة حرارة التصميم.[8]
تشمل المخاوف هطول الأمطار والتقصف أثناء التعرض الحراري. وهذا ما يفسر سبب عدم كفاية ميزة قوة درجة حرارة الغرفة وحدها لاختيار درجة الحرارة المرتفعة. تتطلب الخدمة المقترحة بالقرب من حد المشروع مراجعة مهندس المواد لدرجة الحرارة ومدة التعرض ومتطلبات المتانة. ضع درجات الحرارة العادية ، القصوى ، الانزعاج والتنظيف في الطلب حتى يرى المورد الخدمة الكاملة.
مقارنة التكلفة الإجمالية المثبتة ، وليس فقط دولار للطن الواحد. يجمع القرار بين 2205 و 2507 بين سعر السبائك والكتلة المشتراة وجهد التشكيل واللحام والاختبارات والمكونات وعواقب المواد غير المناسبة. تتغير الأقساط المقتبسة الفعلية مع الأبعاد والكمية والطريق والتاريخ ، وبالتالي فإن النسبة المئوية العالمية ستكون مضللة.
الجدول 6. عناصر التكلفة لعرض أسعار مشابهة.
|
عنصر التكلفة |
ماذا نقارن بين 2205 و 2507 |
|
شراء الأنابيب |
نفس d ، الجدار ، الطول ، الطريق ، الكمية و مدة التسليم |
|
تصميم معتمد |
الكتلة الفعلية المشتراة بعد أي تغيير هندسي للجدار |
|
التصنيع |
تكاليف اللحام والتشكيل والتشغيل والتفتيش المؤهلة |
|
مكونات |
تركيبات مطابقة وشفاه وهندسة تجويف متوافقة |
|
اختبار |
نطاق مطابق ، وعدد عينات السكان ، ومتطلبات المشاهدة والإبلاغ |
|
التسليم والتشغيل |
تأكيد التوافر والتعرض للإغلاق وعواقب الاستبدال |
قد يستخدم تصميم 2507 الأقوى مواد أقل فقط حيث يسمح الحساب الهندسي بذلك. إذا كان كلا العرضين يستخدم نفس الجدول الزمني ، فإن المشروع لم يحصل بعد على توفير الوزن المحتمل. على العكس من ذلك ، قد يستبعد أرخص عرض للأنابيب اختبار التآكل أو متطلبات المكون الموجودة في عرض الأسعار المتنافس. تطبيع هذه الحقول قبل الحكم على القسط.
لإجراء مقارنة مبكرة ، اطلب العروض المتوازية 2205 و 2507 مقابل طلب مادة واحد وحدد الانحرافات بشكل منفصل. اطلب المخزون مقابل حالة الإنتاج الجديد والتزام التسليم بتاريخ. وهذا يعطي المشتري مقارنة قابلة للاستخدام دون اختراع موك قياسي أو مهلة المورد المفترض.
حدد 2205 حيث يقبل تقييم الخدمة المعتمد مقاومة التآكل المحلية وقوتها ، ومسار التصنيع عملي. حدد 2507 حيث هناك حاجة إلى هامش التآكل الإضافي أو ميزة القوة الهندسية ويمكن تلبية متطلبات تصنيعها. إذا لم يكن لدى أي درجة دليل كاف على الواجب ، فإن توسيع نطاق المراجعة المادية بدلاً من افتراض الرقم الأعلى يكفي تلقائيًا.
تسلسل القرار المفيد هو تحديد الآلية ، ومقارنة أدلة التآكل في الحالة المطلوبة ، والتحقق من تصميم الرمز ودرجة الحرارة ، ثم مقارنة تكلفة التصنيع والتركيب. بالنسبة لخط الاستبدال ، تحقق مما إذا كان الفشل الأصلي قد جاء من تأليب أو هجوم شق أو تشقق تآكل الإجهاد أو تلف السطح أو لحام غير مناسب. يمكن أن يشمل العلاج كل من التغييرات المادية والتشغيلية.
قبل الإطلاق ، احتفظ بهوية الصف والمعالجة النهائية والأدلة الميكانيكية والتآكل المحددة. تقيّم A923 المراحل البينية المعدنية الضارة من خلال الطرق المعمول بها ؛ عناوين G48 محددة تأليب واختبارات شق. توفر هذه الاختبارات معلومات مختلفة.اختبار التآكل بين الحبيبات للأنبوب غير القابل للصدأ الملحوميعالج حساسية الأنبوب الملحوم الأوستنيتي بدلاً من استبدال اختيار اختبار مزدوج.[10][4][11]
2507 هو سبيكة فائقة دوبلكس عالية الجودة مع قوة أكبر ومقاومة التآكل المترجمة بشكل عام. أدنى عائد لـ S32750 هو 550 MPa مقابل 450 MPa لـ S32205.[1]
يوفر عمومًا مقاومة أكبر للتآكل والتأليب والشقوق. مقارنة التعرض الفعلي وحالة الانتهاء ، وخاصة اللحامات والشقوق ، قبل الموافقة على أي مادة.[3][4]
الحد الأدنى لنسبة العائد A790 هو 550-450 ، حوالي 1.22. قيم الشد الدنيا هي 800 مقابل 655 MPa. هذه هي الحدود الدنيا المحددة ، وليست مضمونة الاختلافات بين نتائج الاختبار الفردية.[1]
ملصق مياه البحر وحده غير كافٍ. مراجعة درجة الحرارة ، والشقوق ، والودائع والعلاج المؤكسد. حيث لا يمكن أن يستوفي 2205 الشرط المحدد ، قم بتقييم 2507 أو مادة معتمدة أخرى.[3][4]
كلاهما يتطلب لحام دوبلكس مؤهل. يحتاج الدوبلكس الفائق إلى تحكم حراري دقيق ؛ أدلة التقاطع العامة في TWI هي 150 درجة مئوية للازدواج الفائق و 250 درجة مئوية للازدواج ، تخضع للإجراء المؤهل الفعلي.[8]
الحد الأدنى لغلاف الكيمياء A790 هو 37.74 باستخدام Cr 3.3Mo 16N. تحديد المشتري قبل الحد الأدنى بشكل منفصل وحسابه من تحليل الحرارة عند الحاجة.[1][3]
تعامل مع التغيير على أنه استبدال مادي يتطلب الموافقة. تحقق من تأهيل الخدمة والتصميم واللحام والتجهيزات وحزمة الفحص ؛ لا يلغي محتوى السبائك العالي عمليات فحص التوافق هذه.
تصميم معتمد فقط يمكنه إنشاء الجدار وشراء الكتلة. مقارنة إجمالي تكاليف الأنابيب والتصنيع والمكونات والاختبار باستخدام عروض الأسعار الفعلية ؛ لا يسمح العائد الأعلى وحده بتخفيض الجدول الزمني.
لا يوجد حد أقصى عالمي مستقل عن الكود والخدمة. تصف TWI قيود وعاء الضغط ASME التي تقل عن 315 درجة مئوية وتلاحظ الحدود الدنيا ، حوالي 250 درجة مئوية ، في بعض التطبيقات المزدوجة الفائقة. هذه عبارة عن بيانات سياق التعليمات البرمجية الخاصة بالمصدر ؛ تأكيد رمز المشروع الحالي ، وشكل المادة ، والتعرض ودرجة حرارة التصميم المعتمدة.[8]
•اختبار PMI من الفولاذ المقاوم للصدأ والتحقق من المواد
•تخليل الأنابيب غير القابل للصدأ والتخميل بعد اللحام
•دليل المعالجة الحرارية لأنابيب الصلب
[1] ASTM A790/نسخة مواصفات مستضافة علانية. الجداول 1-3 ومسار المنتج ؛ نسخة مستضافة من قبل مورد ، وليس خدمة توزيع ASTM.
[2] ASTM A790 الكتالوج الرسمي. هوية المنتج وسجل الإصدار.
[3] ورقة بيانات ألليما سيف 2507 أنبوب وأنابيب غير ملحومة. صيغة ما قبل ، الحد الأدنى للمنتج قبل اختبار مياه البحر مشروطة بشكل صريح.
[4] مبادئ توجيهية عملية لتصنيع الفولاذ المقاوم للصدأ على الوجهين IMOA. العائلات المادية ، علاقات التآكل والتصنيع.
[5] ورقة بيانات أنبوب سلس 2205 Alleima SAF. EN 1.4462 والسياق القياسي للمنتج.
[6] ASTM A789/نسخة مواصفات مستضافة علنًا. الجدول 3 الحد الأدنى للعائد لأنابيب S32205 و S32750 ؛ الاستنساخ القياسي الذي يستضيفه المورد.
[7] إرشادات مواد سلطة صناعة المحيطات النرويجية. نورسوك ، تم تحديدها لاختيار المواد.
[8] TWI دوبلكس الفولاذ المقاوم للصدأ جزء 1. مناقشة درجة حرارة سياق الرمز وتوجيه اللحام العام.
[9] ASTM A928 النطاق العام الرسمي. مسار أنبوب EFW.
[10] ASTM ouscope النطاق الرسمي وسجل الإصدار.
[11] ASTM G48 النطاق الرسمي. تأليب وشق نطاق الاختبار.