+8615674993216
 sales@forever-steels.com

 English
 العربية

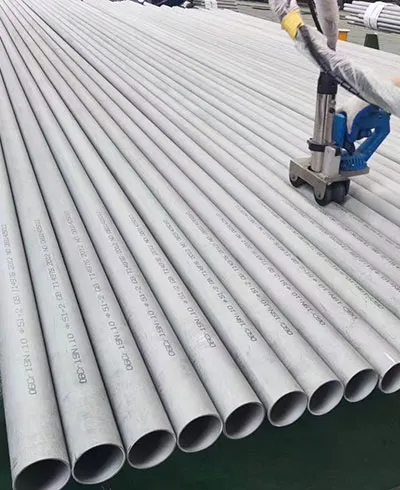
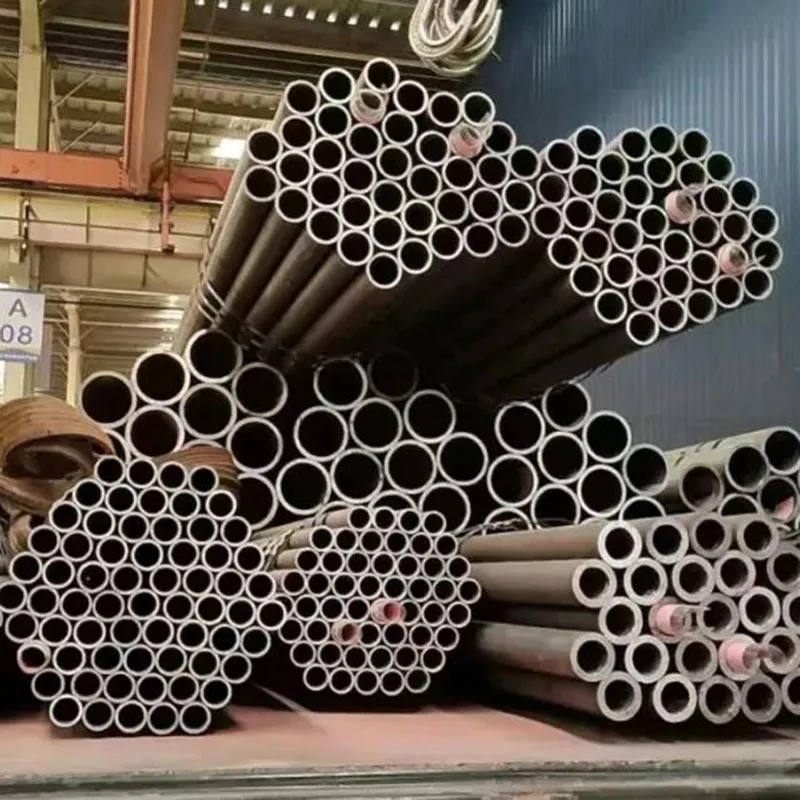
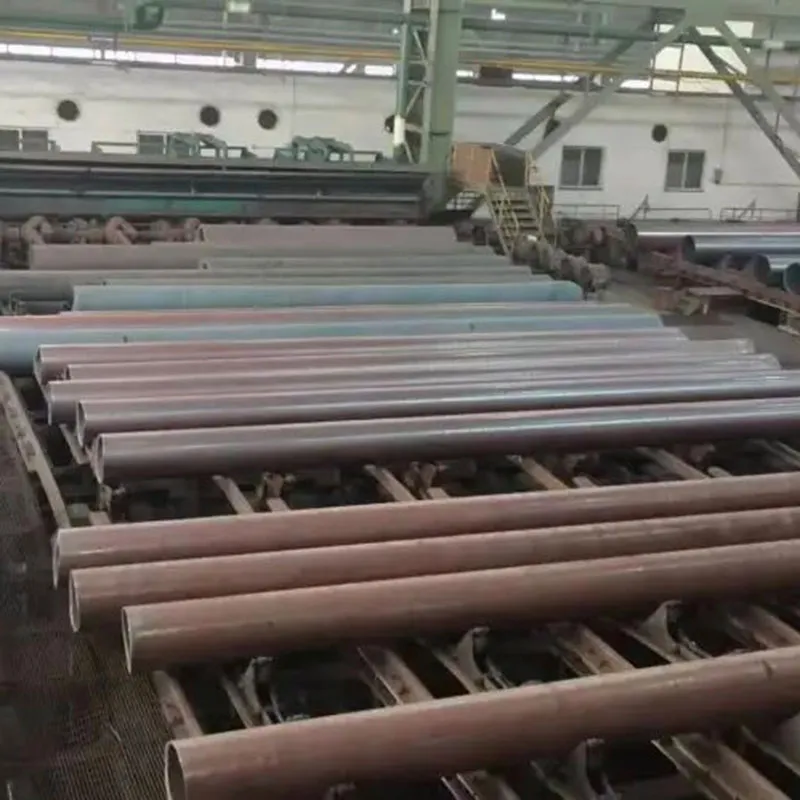
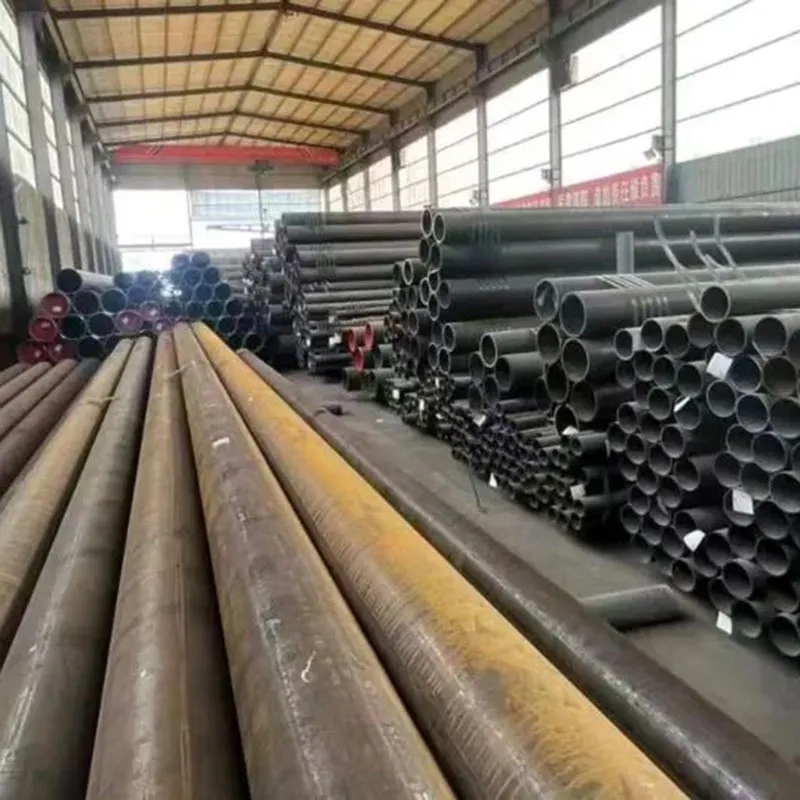
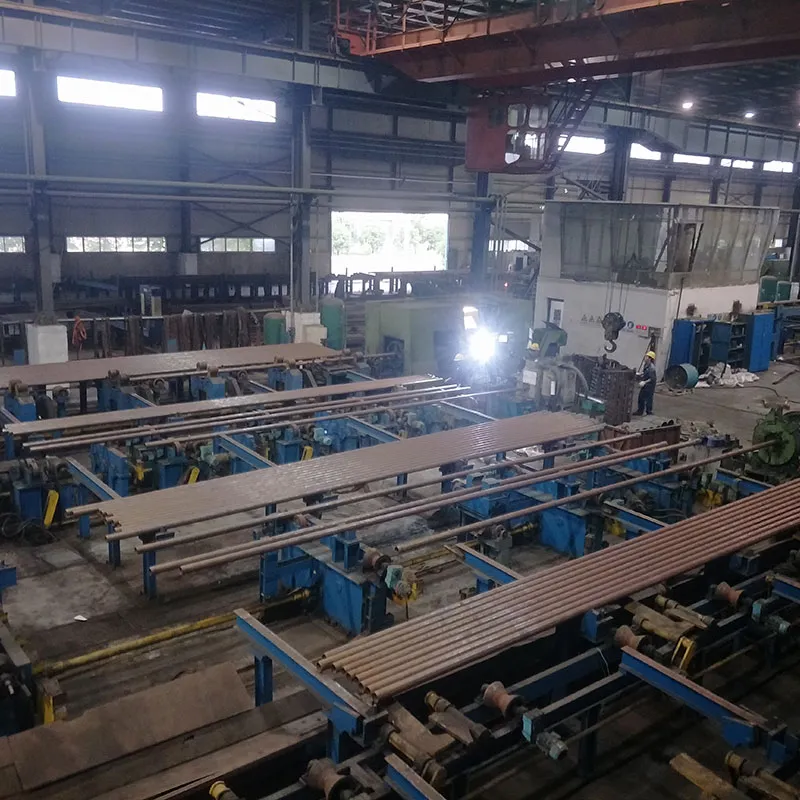
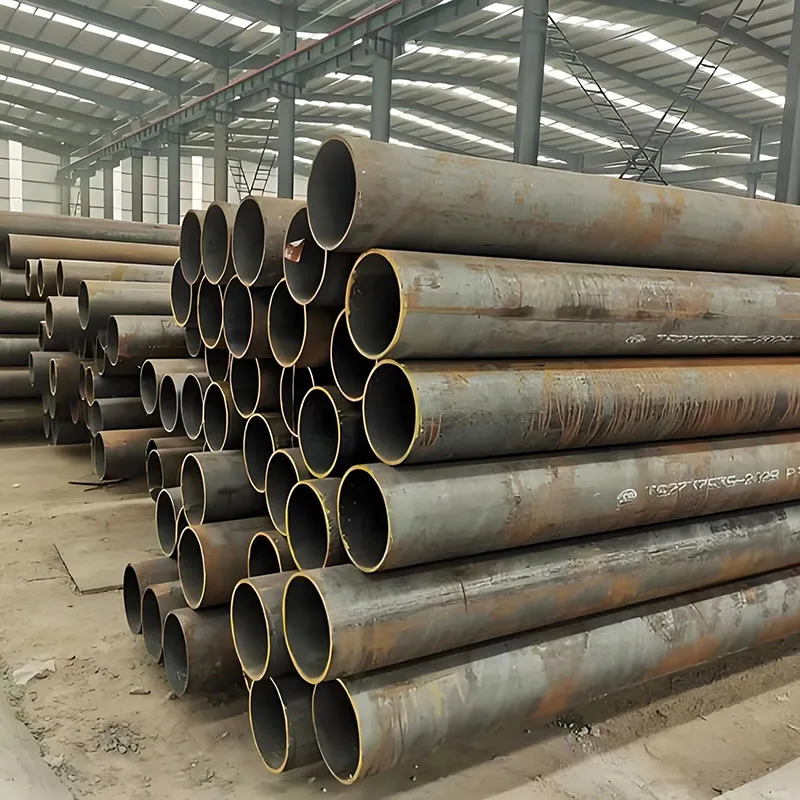
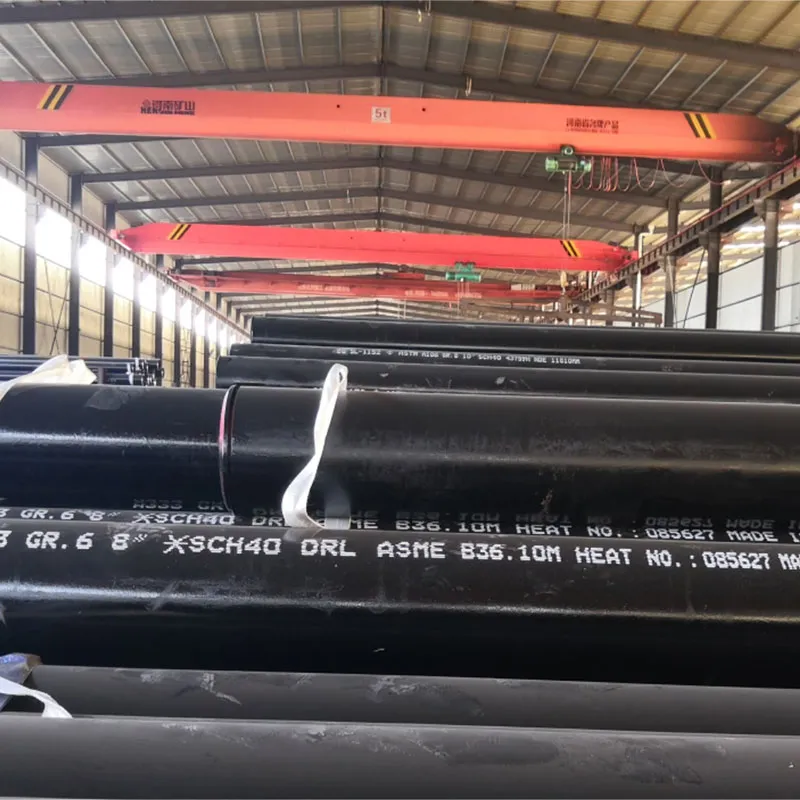
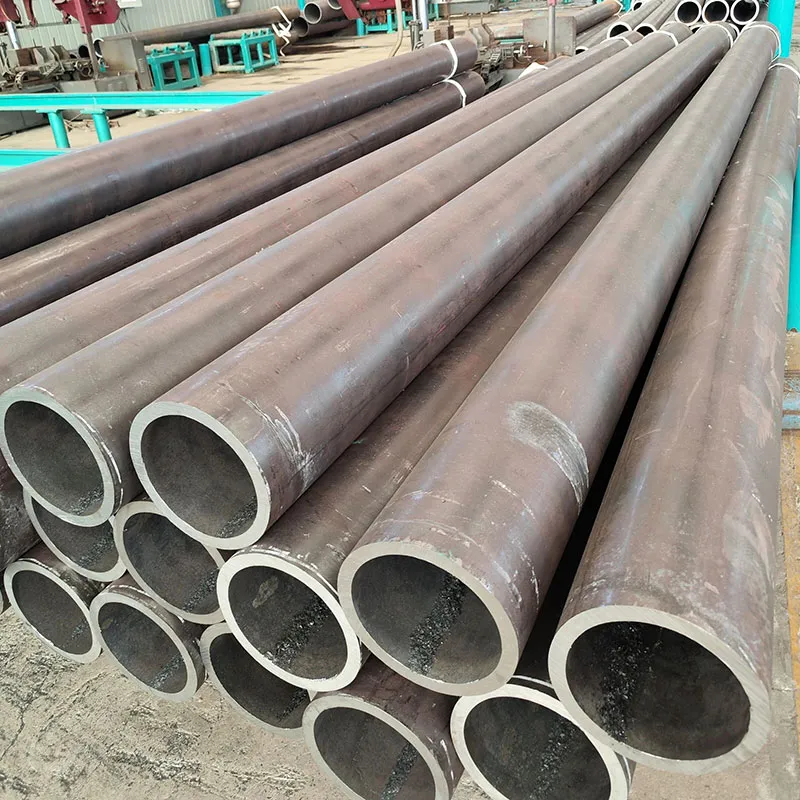
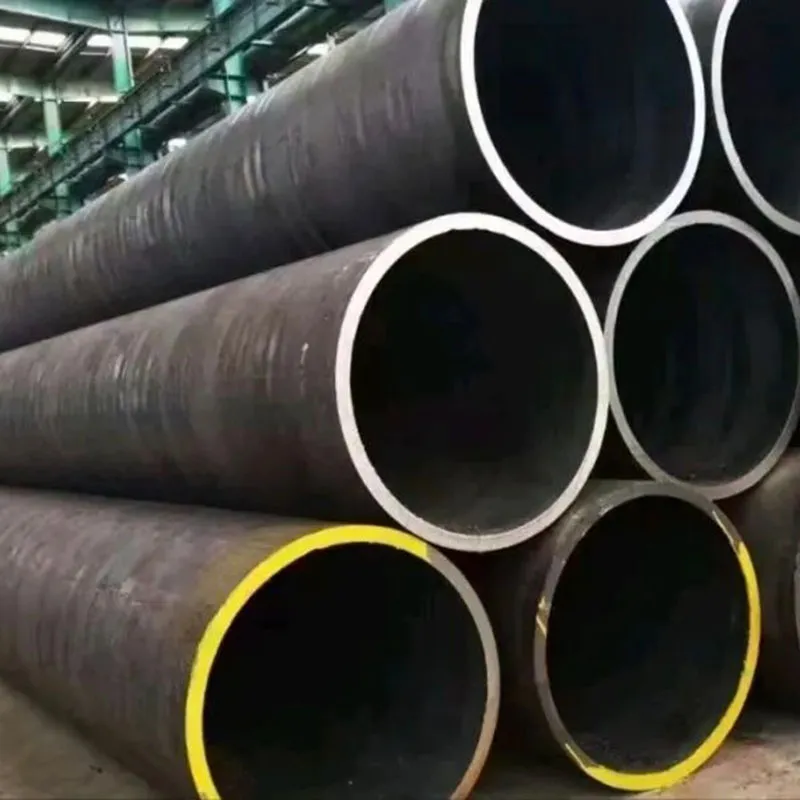
تُستخدم الأنابيب الفولاذية غير الملحومة المسحوبة على البارد في الأجزاء الميكانيكية الدقيقة والأسطوانات الهيدروليكية والهوائية ومكونات السيارات وأجزاء التشغيل والهياكل عالية الدقة. يُختار السحب على البارد عند الحاجة إلى تفاوتات أضيق وسطح أنعم وثبات أبعادي أفضل؛ ويجب تأكيد المواصفة والدرجة والقطر والسماكة والتفاوت وحالة التسليم والسطح والنهايات.
نحن تصنيع ومخزون مجموعة واسعة من أنابيب CDS لتلبية متطلبات ميكانيكية وهيكلية محددة:
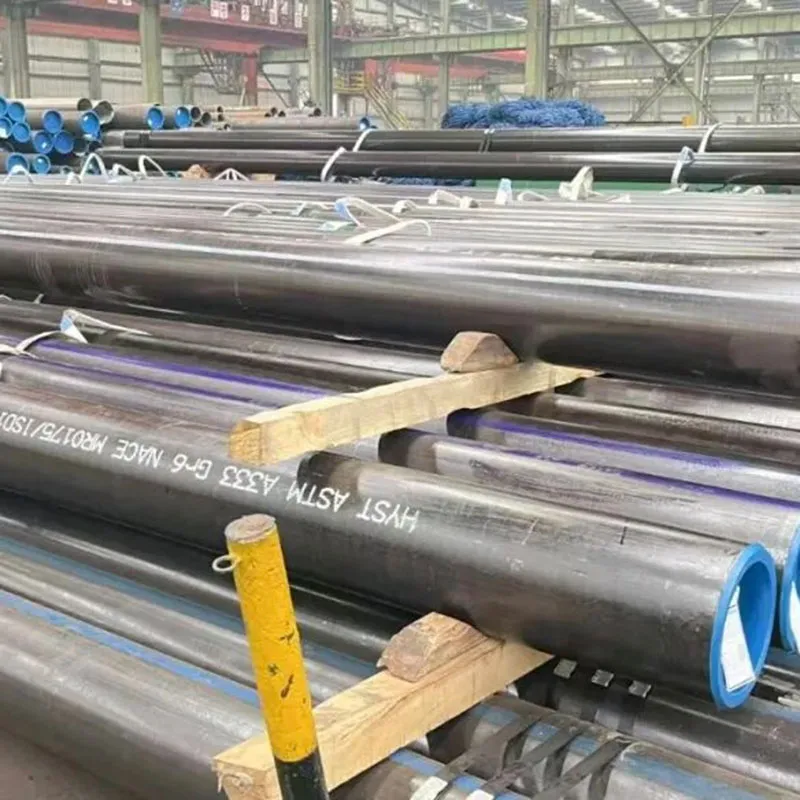
ASTM A519: المواصفات القياسية ل أنابيب ميكانيكية غير ملحومة من الكربون وسبائك الصلب.
الدرجات الشائعة: 1010 ، 1020 ، 1045 ، 4130 ، 4140.
ASTM A179 (ASME SA179): سلس مسحوب على البارد أنابيب مبادل حراري ومكثف فولاذية منخفضة الكربون.
DIN 2391 / EN 10305-1: أنابيب فولاذية لـ تطبيقات دقيقة.
الدرجات: ST35 ، ST45 ، ST52 ، E215 ، E235 ، E355.
ASTM A106 / A53 الصف ب: للضغط العالي وأنابيب دقيقة عالية الحرارة.
الدقة هي السمة المميزة للبرد المسحوب المنتجات. توفر منشأتنا قدرات التحجيم التالية:
|
ميزة |
المواصفات النطاق |
|
خارجي القطر (OD) |
1/8” to 12” (3.18mm – 323.8mm) |
|
جدار سمك (WT) |
0.5 مرة إلى 25 (رقيقة جدًا إلى جدار ثقيل) |
|
الطول |
لأعلى إلى 12 متر ، بطول ثابت ، أو U-Bent للمبادلات الحرارية |
|
التفاوت المسموح |
OD: ±0.05mm to ±0.1mm; WT: ±5% to ±7.5% |
|
سطح إنهاء |
ساطع صلب ، مصقول ، أو مزيت (خالية من المقياس) |
|
التسليم الحالة |
BK (+ ج) ، BKW (+ LC) ، BKS (+ SR) ، GBK (+ A) ، NBK (+ N) |
بسبب الدقة العالية و أنابيب القوة ، CDS ضرورية في الهندسة عالية الأداء:
السيارات والفضاء: الهيدروليكية اسطوانات ، أعمدة دفع ، ممتص صدمات ، وإطارات هيكلية.
المبادلات الحرارية والمكثفات: أنابيب نقل حراري عالية الكفاءة لمحطات الطاقة والمصافي.
الأنظمة الهيدروليكية والهوائية: خطوط طاقة السوائل الدقيقة حيث تكون الأختام الضيقة إلزامية.
تصنيع الآلات: المحامل ، البطانات ، ومكونات الدوران عالية السرعة.
النفط والغاز: أنابيب الأجهزة و أدوات أسفل البئر تتطلب أقطار دقيقة.
Cold Drawn Seamless (CDS) Mechanical Tubing Range of Sizes
|
OUTSIDE DIAMETER |
MINIMUM WALL |
|||||||||||||||||||||||
|
mm |
|
1.2 |
1.5 |
1.7 |
1.8 |
2.1 |
2.4 |
2.8 |
3.0 |
3.4 |
4.0 |
4.2 |
4.8 |
5.2 |
5.6 |
6.4 |
7.1 |
8.0 |
8.3 |
8.7 |
9.5 |
11.1 |
11.9 |
12.7 |
|
|
in |
0.049 |
0.058 |
0.065 |
0.072 |
0.083 |
0.095 |
0.109 |
0.120 |
0.134 |
0.156 |
0.165 |
0.188 |
0.203 |
0.219 |
0.250 |
0.281 |
0.313 |
0.325 |
0.344 |
0.375 |
0.438 |
0.469 |
0.500 |
|
12.7 |
0.500 |
• |
• |
• |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
14.3 |
0.563 |
• |
• |
• |
• |
• |
• |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
15.9 |
0.625 |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
19.1 |
0.750 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
|
|
|
|
|
|
|
|
|
22.2 |
0.875 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
|
|
|
|
|
|
25.4 |
1.000 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
|
|
|
|
28.6 |
1.125 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
|
31.8 |
1.250 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
34.9 |
1.375 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
|
|
38.1 |
1.500 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
41.3 |
1.625 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
44.5 |
1.750 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
47.6 |
1.875 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
50.8 |
2.000 |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
54.0 |
2.125 |
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
57.2 |
2.250 |
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
60.3 |
2.375 |
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
63.5 |
2.500 |
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
66.7 |
2.625 |
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
69.9 |
2.750 |
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
73.0 |
2.875 |
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
76.2 |
3.000 |
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
79.4 |
3.125 |
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
82.6 |
3.250 |
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
85.7 |
3.375 |
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
88.9 |
3.500 |
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
101.6 |
4.000 |
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
114.3 |
4.500 |
|
|
|
|
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
127.0 |
5.000 |
|
|
|
|
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
139.7 |
5.500 |
|
|
|
|
|
|
|
|
|
|
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
• |
|
الحالة |
اسمي |
اسمي |
اسمي |
مكافئ |
مكافئ |
|
درجة 1018 |
|||||
|
ملفوفة على الساخن |
35,000 |
60,000 |
30 |
B-68 |
116 |
|
طبيعي |
38,000 | 58,000 |
35 |
B-66 |
114 |
|
لينة صلب |
33,000 |
50,000 |
40 |
B-57 |
97 |
|
كما رسمت |
70,000 |
85,000 |
10 |
B-87 |
170 |
|
صلب تخفيف ضغط القرص المضغوط |
60,000 |
80,000 |
15 |
B-85 |
163 |
| GRADE 1020 C. 18/.23 Mn .30/.60 P .040 max S .050 max | |||||
|
ملفوفة على الساخن |
38,000 |
60,000 |
30 |
B-68 |
116 |
|
طبيعي |
40,000 |
58,000 |
35 |
B-66 |
114 |
|
لينة صلب |
33,000 |
53,000 |
40 |
B-62 |
105 |
|
كما رسمت |
65,000 |
80,000 |
10 |
B-85 |
163 |
|
صلب تخفيف ضغط القرص المضغوط |
60,000 |
75,000 |
15 |
B-81 |
149 |
| GRADE 1026 C .22/.28 Mn .60/.90 P .030 max S .050 max | |||||
|
ملفوفة على الساخن |
47,000 |
70,000 |
28 |
B-77 |
137 |
|
طبيعي |
50,000 |
67,000 |
33 |
B-74 |
131 |
|
لينة صلب |
36,000 |
60,000 |
35 |
B-68 |
116 |
|
كما رسمت |
72,000 |
87,000 |
10 |
B-89 |
179 |
|
صلب تخفيف ضغط القرص المضغوط |
65,000 |
82,000 |
15 |
B-86 |
167 |
|
بارد سحب أقصى ٪ أكثر |
جدار سمك |
|
|
معرف يصل إلى |
معرف 1.500 بوصة |
|
|
10 |
7.5 |
25 أو تحت |
|
12.5 |
10 |
أكثر من 2 |
* تنطبق تفاوتات الهوية على الأبعاد 0.625 بوصة وأكثر عندما يكون معرف ما لا يقل عن نصف OD
1: يصعب رسم العديد من الأنابيب التي يقل قطرها الداخلي عن 50 ٪ من القطر الخارجي أو بسماكة جدار تزيد عن 25 ٪ من القطر الخارجي ، أو بسماكة جدار تزيد عن 11 بوصة ، أو يزيد وزنها عن 90 رطل/قدم. لذلك ، يمكن أن يختلف القطر الداخلي أكثر أو أقل بمقدار يساوي 10 ٪ من سمك الجدار. انظر أيضا الحاشية ب.
2: بالنسبة لتلك الأنابيب التي يقل قطرها الداخلي عن 1\ 2 بوصة (أو أقل من 5\ 8 بوصة. عندما يكون سمك الجدار أكثر من 20 ٪ من القطر الخارجي) ، والتي لا يتم رسمها عادة على مغزل. الحاشية (أ) لا تنطبق. لذلك ، بالنسبة لتلك الأنابيب ، يتم تحسين القطر الداخلي من خلال تحمل القطر الخارجي الموضح في طاولة thiis والتفاوتات السميكة للجدار الموضحة في الجدول 9.
3: أنابيب ذات سماكة جدار أقل من 3 ٪ من القطر الخارجي لا يمكن تقويمها بشكل صحيح دون قدر معين من التشويه. وبالتالي ، فإن مثل هذه الأنابيب ، في حين أن متوسط القطر الخارجي والقطر الداخلي ضمن التفاوتات الموضحة في هذا الجدول ، تتطلب تسامحًا بيضائيًا بنسبة 12.٪ فوق وتحت القطر الخارجي الاسمي ، وهذا بالإضافة إلى التفاوتات المشار إليها في هذا الجدول.