+8615674993216
 sales@forever-steels.com

 English
 العربية

لا تحدد فئة ضغط الفلنجة التجويف المطلوب عند لحام الأنبوب.تحقّق من ملاءمة تصنيف الضغط ودرجة الحرارة وفق مواصفة الفلنجة ومادتها، ثم طابق القطر الداخلي عند طرف لحامها مع أبعاد الأنبوب وتفاصيل الوصلة المعتمدة. فالطلب الذي يذكر المقاس الاسمي وClass أو PN فقط يترك متطلبات مهمة لمحاذاة الوصلة دون تحديد. [1]
للمشترين الذين يطلبون الأنابيب و فلنجات الأنابيب الفولاذية معاً، فمن المفيد إعداد جدول موحد للوصلات يحدد أبعاد الأنابيب ومتطلبات الفلنجات وتجهيز الأطراف وإصدارات الرسومات المتفق عليها. يوضح هذا الدليل ما يجب إدراجه في الجدول وما ينبغي التحقق منه قبل التصنيع.
| الفحص | معلومات يجب الاتفاق عليها |
|---|---|
| الأنابيب | مواصفة المنتج والمادة والمقاس الاسمي وOD والسماكة والسماحيات المطبقة |
| الفلنجة | المعيار والإصدار والنوع والمواد والحجم والفئة أو PN |
| القطر الداخلي عند طرف اللحام | القطر الداخلي المطلوب وسماحيته وعلاقته بالأنبوب المقابل |
| تجهيز الأطراف | رسم الوصلة المعتمد ومتطلبات التصنيع المطبقة |
| منظومة الإحكام | شكل وجه الإحكام ومواصفة الحشية والتوافق مع الفلنجة المقابلة |
| الفحص | التتبع وسجلات الأبعاد ووثائق الفحص ونقاط التوقف المتفق عليها |
قد يؤدي اختلاف القطرين الداخليين إلى حافة بارزة داخل الوصلة. ويتحدد أثرها وفق تصميم الوصلة والخدمة وقواعد التصنيع ومعايير القبول. فقد تعقّد المحاذاة أو تقلل انسيابية المجرى الداخلي، لكنها لا تثبت تلقائياً فشل كل وصلة أو تعرضها للتآكل أو رفضها بالفحص الإشعاعي.
ميّز بين اختلاف القطرين الداخليين، وعدم تطابق المركزين، وتفاوت سماكة الجدار موضعياً. فتطابق قطرين داخليين اسميين محسوبين يعالج المسألة الأولى على المستوى الاسمي فقط، وتبقى ضرورة فحص الأطراف الفعلية وفق متطلبات الوصلة المعتمدة.
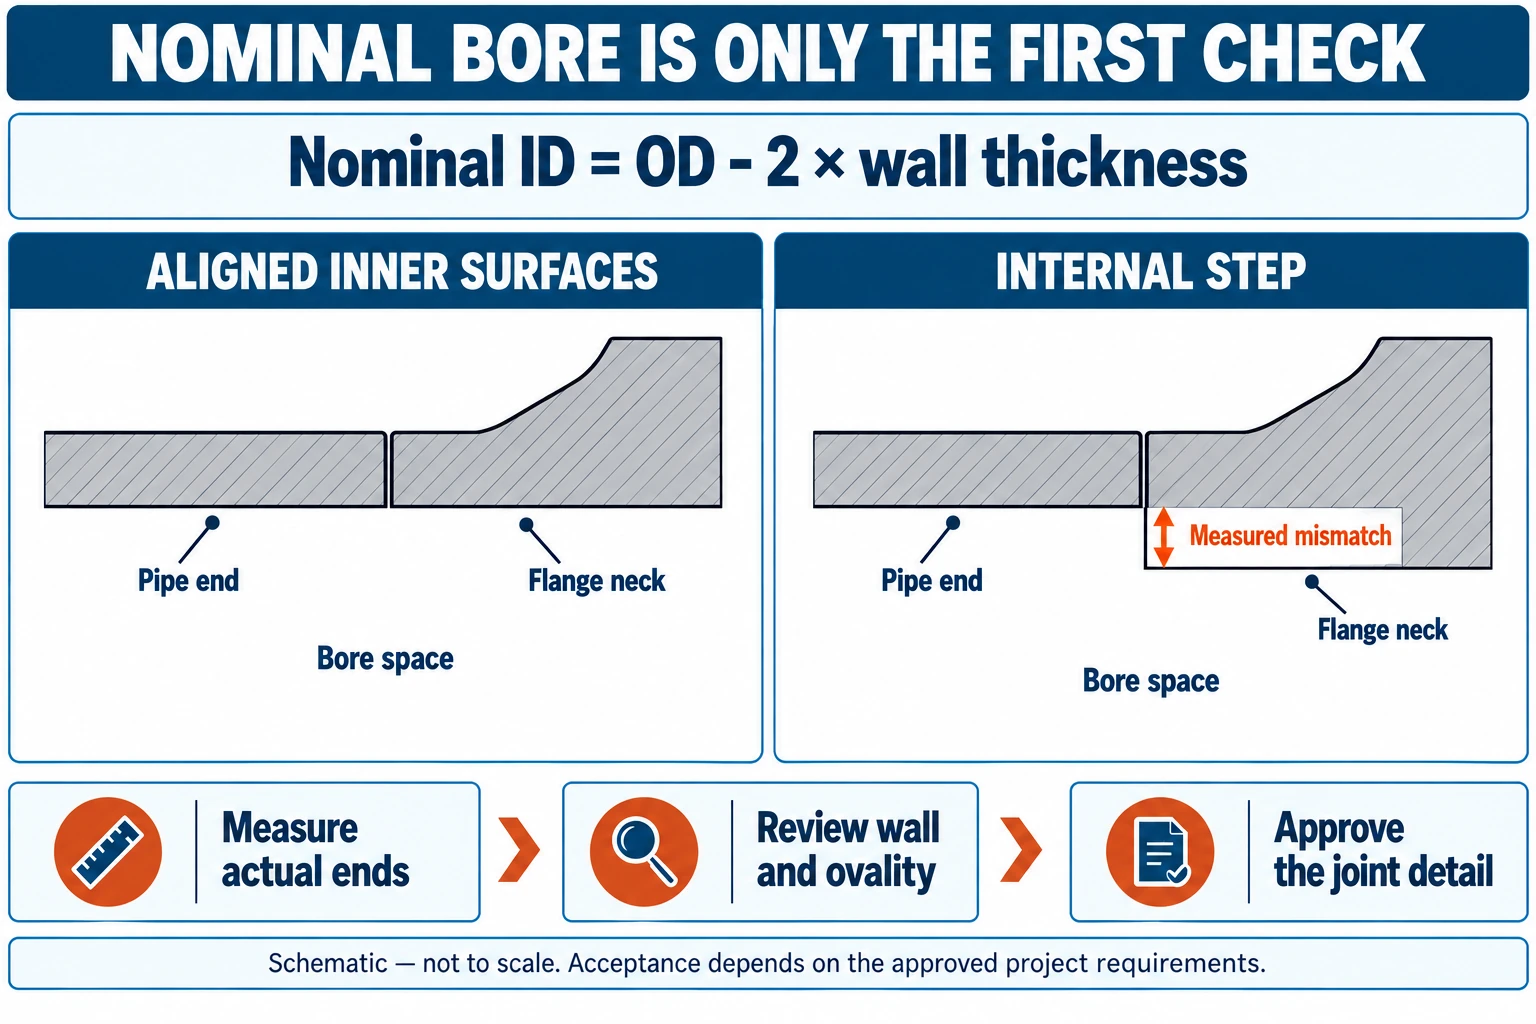
الشكل 1. رسم توضيحي لحافة داخلية ناتجة عن اختلاف القطرين عند اللحام. الجزء المميز ليس سماحية عدم تطابق مسموحة. الرسم غير مرسوم بمقياس، ولا يحدد أبعاد شطف اللحام.
تصنيف الضغط واختيار سماكة الأنبوب ومحاذاة طرفي اللحام قرارات مترابطة، لكن تسمياتها ليست بدائل بعضها لبعض. يغطي ASME B16.5 تصنيفات الضغط ودرجة الحرارة، ومواد الفلنجات وأبعادها ومتطلبات أخرى. لذلك يُفسر Class مع المادة ودرجة الحرارة، ولا يُقرأ بوصفه قيمة ضغط مستقلة. [1]
| القرار | ما الذي يحدده؟ | ما لا يثبته بنفسه |
|---|---|---|
| فئة الفلنجة أو PN | رمز التصنيف وفق نظام مواصفة الفلنجة المعنية | السماكة الدقيقة أو ID المقاس للأنبوب المقابل |
| رقم جدول الأنبوب (Schedule) أو السماكة المحددة | اختيار الأبعاد الاسمية للأنبوب | الضغط المقبول لكل مادة وخدمة |
| القطر الداخلي لطرف لحام الفلنجة | البعد الداخلي عند الطرف المقابل | اعتماد الوصلة الملحومة الكاملة |
| تفصيل قبول الوصلة | المحاذاة وتجهيز الأطراف وأساس القبول المطلوبة | مدى كفاية استبدال المواد غير الخاضعة للمراجعة |
لا تعتمد جدولاً يربط كل فئة فلنجة برقم جدول واحد للأنبوب. تُحدد السماكة بالحسابات ومواصفات التصميم، ثم تُطلب الفلنجة وفق تفاصيل الوصلة الناتجة. وعبارة «Class 150 يساوي Schedule 40» ليست قاعدة شراء.
لأنبوب دائري ذي جدار منتظم، تُحسب العلاقة الاسمية كما يلي:
القطر الداخلي = القطر الخارجي − 2 × سماكة الجدار.
يساعد الحساب على اكتشاف تعارض في الرسم، لكنه ليس تقرير قياس ولا يشمل تفاوت السماكة أو البيضاوية أو إزاحة خط المركز.
الأبعاد التالية هيافتراضية لأغراض الشرح. وهي لا تمثل مقاس أنبوب اسمي وفق ASME أو جدول سماكات معيارياً أو سماكة موصى بها أو تصميماً معتمداً.
| مكون توضيحي | OD | سماكة الجدار عند الطرف | القطر الداخلي المحسوب ID |
|---|---|---|---|
| طرف الأنبوب A | 100 mm | 6 mm | 100 − 2 × 6 = 88 mm |
| الطرف المقابل B | 100 mm | 9 mm | 100 − 2 × 9 = 82 mm |
إذا كان الطرفان المثاليان متحدي المركز، يكون الفرق بين قطريهما الداخليين 6 mm، ويكون ارتفاع الحافة الداخلية في الاتجاه الشعاعي(88 − 82) ÷ 2 = 3 mm. هذه هندسة فقط. لا يعطي أي حد للقبول ولا إذن لتشغيل أي من المكونين.
في طلب فعلي يعتمد NPS ورقم الجدول، استخرج OD والسماكة الاسمية من مرجع الأبعاد الحاكم تعاقدياً، ثم طبّق سماحيات المنتج ومتطلبات الوصلة المعتمدة. لا يعيد هذا المقال نشر جدول NPS 4 Schedule 40/80 لأن جدول الأبعاد المرخّص المعني لم يُراجع. تؤكد المعاينة العامة لـ ASME B36.10 هوية مواصفة الأبعاد، لكن فهرس المحتويات وحده لا يثبت قيماً بعينها في جداولها. [4]
في كلا النظامين، حدّد أبعاد الوصلة بما يمكّن المورد من فحص الطرفين المتقابلين. يستخدم طلب ASME عادة NPS ورقم الجدول (Schedule)، وقد يستخدم طلب EN تسميات DN/PN وتفاصيل أبعاد محددة. ولا تغني أي تسمية عن تأكيد OD الفعلي والسماكة ومتطلبات طرف لحام الفلنجة.
| الحقل | طلب عرض سعر وفق ASME | طلب عرض سعر وفق EN |
|---|---|---|
| مواصفات الفلنجة | معيار ASME المطبق وإصداره ونوعه وفئته | إصدار EN 1092-1 ونوع الفلنجة وPN |
| تعيين الأنابيب | NPS بالإضافة إلى رقم الجدول (Schedule) أو الجدار المحدد | DN بالإضافة إلى OD الفعلي والجدار المحدد |
| تفصيل الوصلة | القطر الداخلي وتجهيز الأطراف وفق الرسم | القطر الداخلي وتجهيز الأطراف وفق الرسم |
| وجه الإحكام والحشية | مواصفات المطابقة مذكورة صراحة | مواصفات المطابقة مذكورة صراحة |
يتناول EN 1092-1 الفلنجات الفولاذية المصنفة وفق PN. وتشير تسمية Type 11 إلى شكل الفلنجة ذات عنق اللحام في وثائق منتجات المصانع. راجع الأبعاد وشكل وجه الإحكام وفق المواصفة والرسم الفعليين، ولا تعتبر رقم النوع مواصفة كاملة. [5][7]
التوافق الاسمي هو بداية المراجعة وليس الفحص النهائي.قد تتأثر الأطراف المتقابلة بسماحيات المنتج وشكل المقطع موضعياً والتغييرات في طلب الشراء. لذلك يجب أن تحدد خطة الفحص القياسات اللازمة للوصلة المعنية، ولا تعتمد على قيمة واحدة في الكتالوج.
| مصدر عدم التطابق | الإجراء الوقائي للمشتري |
|---|---|
| سماحية سماكة جدار الأنبوب | تحديد مواصفة المنتج ومتطلبات السماكة المعنية؛ وعدم افتراض سماحية سالبة موحدة |
| البيضاوية أو اختلاف الجدار المحلي | اتفق على مكان وكيفية قياس الشكل الهندسي النهائي |
| فلنجة طُلبت لسماكة أنبوب مختلفة | إدراج سماكة الأنبوب والقطر الداخلي للفلنجة في جدول وصلات واحد |
| تمت مراجعة مواصفات الأنابيب لاحقًا | مراجعة القطر الداخلي للفلنجة وتفصيل الوصلة معاً عند التغيير |
| اعتماد موردين مختلفين على رسومات مختلفة | قم بإصدار مراجعة واحدة خاضعة للرقابة وتتطلب الإقرار |
| تشغيل الأطراف ميكانيكياً دون اعتماد | اشتراط قرار هندسي معتمد قبل إزالة المادة |
مثلاً، قد تؤدي سماكة أقل من الاسمية إلى زيادة القطر الداخلي موضعياً إذا بقي الشكل الخارجي ثابتاً. ولا يمكن تحديد مقدار الزيادة من سماحية عامة للأنابيب الفولاذية؛ بل يُقيّم وفق مواصفة المنتج المعنية وقياسات الطرف الفعلي.
لا تعالج عدم التطابق بتوجيه الورشة إلى «التجليخ حتى تلائم القطعة». حدّد مواصفة تجهيز الأطراف وكود الأنابيب أو التصنيع، ثم احصل على تفصيل الوصلة المعتمد ومتطلبات القبول. فقد تؤثر إزالة المادة في السماكة المطلوبة وسلامة المكون.
يتناول ASME B16.25 تجهيز أطراف اللحام التناكبي، بما فيها المكونات سميكة الجدار. وإذا كان المشروع خاضعاً لـ ASME B31.3، فتدخل متطلبات التصنيع والفحص فيه ضمن المراجعة أيضاً. ولا تحدد صفحات النطاق العامة لهذه المراجع إزاحة مسموحة أو زاوية انتقال أو أبعاد شطف موحدة لكل الوصلات. [2][3]
يجب أن يحدد ملف الشراء الجهة المخولة باعتماد الانحرافات، وما إذا كان التشغيل الميكانيكي مسموحاً، والفحوص الواجب إعادتها بعده. وعلى الرسم حسم شكل الانتقال الداخلي والسماكة المتبقية وتجهيز الأطراف وحدود المحاذاة. ولا تُدرج قيماً رقمية عامة في طلب عرض السعر (RFQ) ما لم يُتحقق من مرجعها الحاكم.
استخدم جدول وصلات واحداً حتى لو وردت المكونات في بنود شراء مستقلة. زوّد كل مورد بأبعاد طرف الأنبوب وتفاصيل الفلنجة وإصدار الرسم المعتمد. واطلب كشف التعارضات قبل التصنيع، بدلاً من تركها لتظهر عند التجميع في الورشة.
لا تختَر ID الحشية بمجرد اعتماد القطر الداخلي الأكبر بين المكونين.اختر الحشية وفق مواصفتها وشكل وجه الفلنجة والمقاس والتصنيف ومتطلبات الخدمة والمشروع. وأي ترتيب غير معتاد للقطر الداخلي أو احتمال بروز الحشية داخل المجرى يحتاج إلى مراجعة منظومة الإحكام كاملة. يغطي ASME B16.20 مواد الحشيات المعدنية وأبعادها ومتطلبات أخرى، ولا يبرر توسيع الحشية عشوائياً. [6]
توضح هذه الأمثلة بنية طلب الشراء، وهيليست توصيات تصميم الضغط أو مواصفات جاهزة للإنتاج. مراجع الرسومات افتراضية؛ ويجب أن يقدم المشروع الفعلي القيم المعتمدة ومعايير القبول.
يرجى تقديم عرض لتوريد 20 فلنجة ذات عنق لحام وفق إصدار ASME B16.5 المحدد للمشروع، بالمقاس NPS 4 والفئة Class 150 ووجه مرتفع ومادة ASTM A105، للاتصال ببند الأنبوب الوارد في جدول الوصلات التوضيحي C-201 Rev A. يجب أن يحدد الجدول مواصفة الأنبوب ودرجته ورقم جدوله وOD وسماكته الاسمية والسماحيات المطبقة. أكّدوا القطر الداخلي لطرف لحام الفلنجة وسماحيته وفق الجدول. وجهّزوا الأطراف وفق رسم الوصلة المعتمد J-201 Rev A باستخدام إصدار ASME B16.25 المحدد. أرفقوا وثيقة EN 10204 المطلوبة من النوع 3.1 وبيانات تتبع المكونات وتقرير الأبعاد. لا يبدأ التصنيع قبل اعتماد مراجعة التصنيف والمادة والقطر الداخلي وتفاصيل الوصلة.
قيم NPS وClass والمادة في المثال مدخلات توضيحية لطلب عرض السعر، ولا تثبت ملاءمة الضغط ودرجة الحرارة. يجب تزويد المورد بجدول الوصلات مكتملاً؛ فعبارة «قطر داخلي مناسب للأنبوب» دون هذه البيانات غير كافية.
يرجى تقديم عرض لتوريد 20 فلنجة ذات عنق لحام وفق EN 1092-1 Type 11، بالمقاس DN 100 والتصنيف PN 16، وحسب الإصدار المحدد في مواصفة شراء المشروع. يحدد رسم التجميع التوضيحي E-202 Rev A المادة ووجه الإحكام ومتطلبات الحشية، وتخضع للاعتماد قبل التصنيع. ويجب أن يبين جدول بيانات الأنبوب المرفق OD الفعلي للأنبوب والسماكة المحددة والسماحيات ومواصفة المنتج. أكّدوا القطر الداخلي لطرف لحام الفلنجة وتجهيز الأطراف وحدود قبول الأبعاد وتوافق التجميعة. وأرفقوا وثائق EN 10204 المطلوبة من النوع 3.1 وبيانات التتبع وسجلات فحص أبعاد الأطراف. أدرجوا جميع الاستثناءات مع العرض.
لا يكفي DN وPN وحدهما لاستكمال الطلب. تظل المادة ووجه الإحكام وأبعاد الأنبوب الفعلية وتفاصيل الوصلة المعتمدة ضرورية. ويمكن بيانها في مرفقات معتمدة بشرط إرفاقها فعلياً وتحديد إصدار كل منها.
يقارن الفحص المكونات الموردة بتفاصيل الوصلات المعتمدة. فوثيقة المادة وتقرير الأبعاد يخدمان غرضين مختلفين، ولا يحل أي منهما محل فحص اللحام المنفذ الذي تفرضه خطة الفحص الحاكمة.
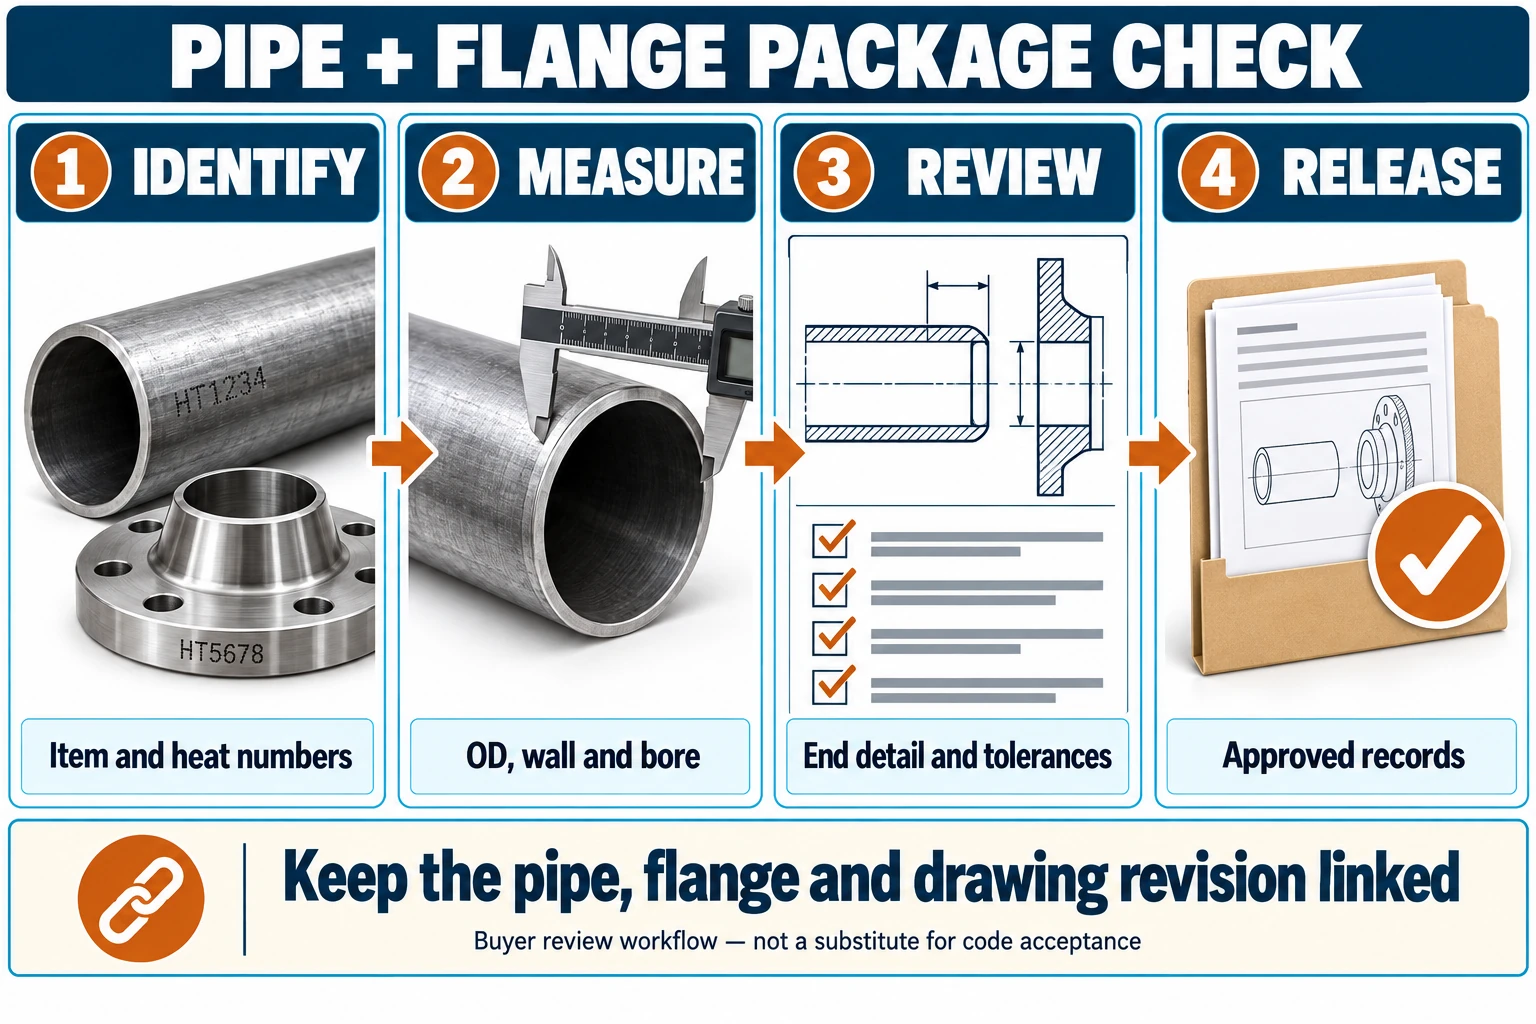
الشكل 2. تسلسل مقترح لفحص المشتريات. معرفات المكونات توضيحية وليست سجلات شحنة. تحدد متطلبات المشروع الفحوص الفعلية ومعايير القبول.
| سجل أو تحقق | ما يجب تأكيده | أهميته |
|---|---|---|
| التعريف | يتوافق العنصر والمواد وإمكانية التتبع مع الطلب | يمنع استخدام مكون مشابه بشكل مرئي ولكنه مختلف |
| أبعاد طرف الأنبوب | OD والسماكة وأبعاد الطرف المعنية وفق المرجع المحدد | أبعاد الكتالوج لا تصف كل نهاية فعلية |
| طرف لحام الفلنجة | القطر الداخلي وتجهيز الأطراف وفق الرسم المعتمد | يؤكد تفاصيل الاتصال التي تم شراؤها |
| مراجعة محاذاة الوصلة وتجهيزها | تتوافق المحاذاة والانتقال مع متطلبات المشروع | يكتشف التناقضات قبل اللحام |
| وثيقة الفحص | نوع الوثيقة المطلوبة ونتائج اختبار المادة المعنية | توثيق توريد المواد دون افتراض أنها تحتوي على كل اختبار إضافي |
| تقرير أبعاد منفصل | القياسات المطلوبة والمواقع وأساس القبول | يتيح مراجعة توافق الأطراف |
| فحص اللحام | الطريقة والمدى والتوقيت والقبول وفقًا للخطة الحاكمة | يعتبر التصوير الشعاعي أو أي فحص آخر من متطلبات التصنيع، ولا تتضمنه شهادة الفلنجة |
| الانحرافات | قرار موثق وإعادة الفحص عند الحاجة | منع اعتماد تغييرات غير رسمية ضمن التصميم |
يوفر EN 10204 إطار وثائق الفحص. اطلب سجلات الأبعاد أو NDT أو التجميع الإضافية بصورة مستقلة، ولا تفترض أن طلب وثيقة من النوع 3.1 يشملها جميعاً. [8]
يجب أن تحقق الوصلة متطلبات الرسم وقواعد قبول التصنيع المطبقة. تنسيق القطر الداخلي الاسمي مفيد، لكن أبعاد الأطراف الفعلية والمحاذاة وأي انتقال معتمد مهمة أيضاً. ولا يمكن لمقال عام فرض فرق صفري أو سماحية عدم تطابق موحدة على جميع المشاريع.
لا. يُفسر Class وفق متطلبات الضغط ودرجة الحرارة والمادة في مواصفة الفلنجة، بينما تحتاج سماكة الأنبوب إلى أساس تصميم مستقل. نسّق السماكة والقطر الداخلي الناتجين بعد حسم هذه المتطلبات. [1]
يجب أن يوفر الطلب بيانات كافية لتعريف الوصلة. عند استخدام رقم الجدول (Schedule)، اذكره مع المقاس الاسمي ومرجع الأبعاد المعني. ويمكن تحديد السماكة ورسم الوصلة المعتمد عند ملاءمة ذلك. لا تترك المورد يخمّن طرف الأنبوب الذي يجب أن تطابقه الفلنجة.
استخدم تفصيل وصلة هندسياً يطابق متطلبات تجهيز الأطراف والتصنيع المعنية. احصل على اعتماد أي انتقال أو تشغيل ميكانيكي وتحقّق من السماكة المتبقية. ولا تعتمد زاوية منشورة على الإنترنت أو ممارسة ورشة بوصفها قاعدة قبول. [2][3]
اختر الحشية ضمن منظومة الإحكام كاملة: المواصفة ونوع الحشية ووجه الفلنجة والمقاس والتصنيف ومتطلبات الخدمة. ولا تستبدل هذه المراجعة بقاعدة أن القطر الداخلي الأكبر أفضل دائماً. [6]
يحدد الطلب المنسق الأنبوب وطرف لحام الفلنجة وتفصيل الوصلة المعتمد معاً.أرسل إلى Forever Steel رقم جدول الأنبوب (Schedule) ورسم المكون المقابل مع الاستفسار. واحسم الاستثناءات البعدية والوثائق المطلوبة قبل التصنيع، ثم افحص الأطراف الفعلية قبل تنفيذ التجميعة.
تاريخ مراجعة الأدلة: 14 أكتوبر 2026. المعادلات والمثال الافتراضي لشرح العلاقات الهندسية فقط، وتظل حدود قبول الإنتاج خاضعة للمواصفة والتصميم والرسم المعتمد.