+8615674993216
 sales@forever-steels.com

 English
 العربية

حدّد درجة الفولاذ وحالة التسليم معاً.لا يكفي طلب «أنبوب E235» أو «أنبوب دقيق E355» لتقييم قابلية التشكيل أو التشغيل الميكانيكي أو القبول النهائي. اختر حالة التسليم وفق العملية التصنيعية اللاحقة، ثم تحقّق من المتطلبات الميكانيكية والأبعاد ووثائق الفحص قبل إصدار الطلب.
عند مقارنة الأنابيب الفولاذية غير الملحومة والمسحوبة على البارد، فالسؤال ليس أي حالة تحقق أعلى مقاومة فحسب، بل أي تركيبة من المادة وحالة التسليم وضبط الأبعاد تتيح إنتاج الجزء النهائي بصورة موثوقة.
تميّز الحالات الخمس بين تسلسل التشكيل على البارد والمعالجة الحرارية النهائية. تستند أوصاف العمليات أدناه إلى إرشادات Mannesmann المنشورة للأنابيب الدقيقة. أما أسئلة المشتري فهي إرشادات شراء، وليست متطلبات إضافية يفرضها EN 10305-1. [3]
| الحالة | العملية النهائية | متى تُبحث هذه الحالة؟ | سؤال قبل الطلب |
|---|---|---|---|
| +C | دون معالجة حرارية بعد التشكيل النهائي على البارد | أجزاء يُراد إبقاؤها في حالة مشكلة على البارد | هل تنجح عملية التشكيل المقصودة دون معالجة حرارية إضافية؟ |
| +LC | معالجة حرارية يتبعها سحب خفيف أخير | أجزاء تحتاج إلى عملية سحب نهائية مضبوطة | ما هي الخصائص والتفاوتات المسموح بها المنطبقة بعد هذا السحب؟ |
| +SR | إزالة الإجهادات حرارياً بعد التشكيل البارد النهائي | أجزاء مشغلة ميكانيكياً تستلزم مراجعة الإجهادات المتبقية | هل قُيّم الخام المقترح وفق تسلسل التشغيل الميكانيكي الفعلي؟ |
| +A | التلدين الحراري بعد التشكيل البارد النهائي | الأجزاء التي يتم النظر في حالة التشكيل الأكثر ليونة لها | هل يستطيع المورد إثبات أداء التشكيل المطلوب؟ |
| +N | التطبيع الحراري بعد التشكيل البارد النهائي | أجزاء تشترط حالة تسليم مطبعة حرارياً | هل درجة الفولاذ والخصائص ومتطلبات الأبعاد النهائية مناسبة؟ |
يتناول EN 10305-1 الأنابيب الفولاذية الدقيقة غير الملحومة والمسحوبة على البارد، بينما يغطي EN 10305-2 الأنابيب الدقيقة الملحومة والمسحوبة على البارد. وهما مسارا تصنيع مختلفان؛ لذا حدّد رقم الجزء من المواصفة صراحة في أمر الشراء، ولا تكتفِ بعبارة «أنبوب EN 10305». [1][2][4]
عند التدقيق التحريري14 أكتوبر 2026، أدرج BSI BS EN 10305-1:2016 كـ"حالي، قيد المراجعة."حالة المراجعة لا تعني بحد ذاتها صدور إصدار بديل. أكّد الإصدار الذي يطلبه العميل أو المشروع وقت إصدار الطلب. يستند هذا الدليل إلى الملخصات العامة للمواصفات وإرشادات المصانع، ولا يعيد نشر جداول الخواص الميكانيكية أو سماحيات الأبعاد في المواصفة المدفوعة. [1]
تمثل اللواحق الخمس مسارات نهائية مختلفة، وليست مراحل متتابعة يمر بها كل أنبوب. فالحالة +LC، تحديداً، تتضمن عملية سحب خفيف بعد المعالجة الحرارية. ولذلك فإن رسم المعالجة الحرارية بوصفها الخطوة الأخيرة لجميع الحالات سيكون مضللاً. [3]
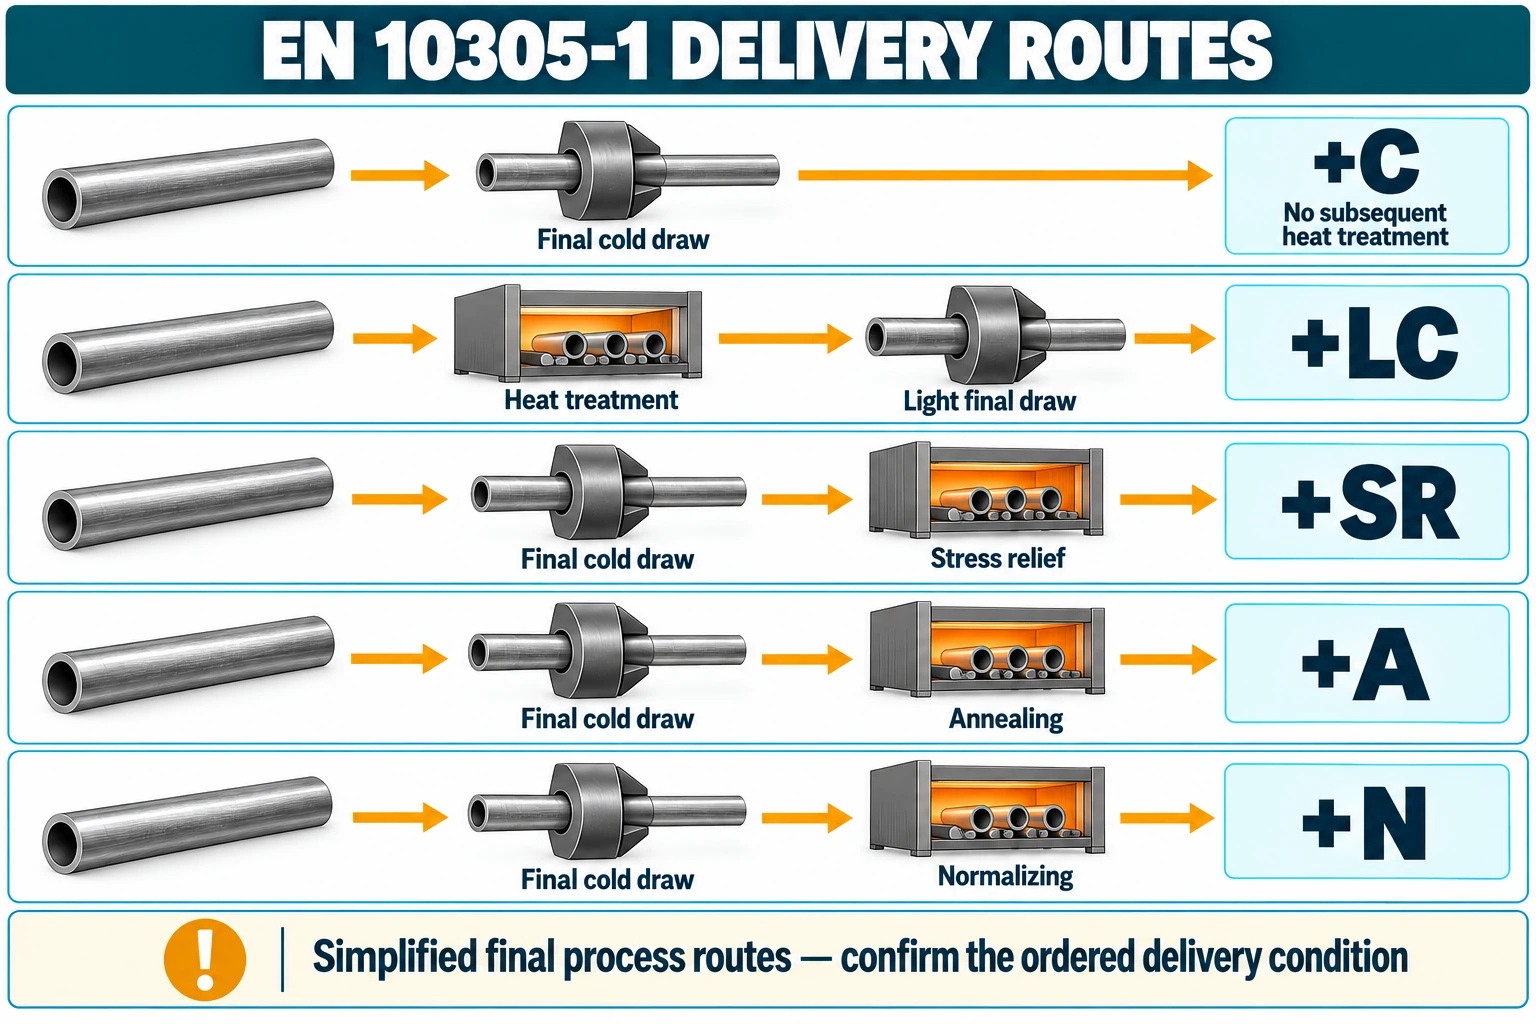
الشكل 1. مخطط توضيحي لمسارات العملية النهائية مع إغفال مراحل التصنيع السابقة. ولا يحدد إعدادات الأفران أو معلمات الإنتاج أو حدود القبول.
يبقى الأنبوب بعد العملية الأخيرة في حالة مشكلة على البارد. وقد يرفع التشكيل على البارد المقاومة، لكن قابلية التشكيل اللاحق تحتاج إلى تقييم مستقل. لا تختر +C لمجرد أن الجزء سيُشغّل ميكانيكياً، ولا تفترض ملاءمتها لثني شديد لأن اسم الدرجة مألوف. اطلب من المورد مراجعة تسلسل العمليات المقترح. [3]
تتميز +LC بعملية سحب خفيف أخيرة بعد المعالجة الحرارية، بخلاف الحالات التي تُسلّم مباشرة بعد المعالجة. وعند الشراء، تحقّق من المتطلبات الخاصة بالحالة النهائية؛ فالشهادة التي تصف معالجة حرارية سابقة لا تغني عن الاتفاق على حالة الأنبوب المسلّم. [3]
تستهدف إزالة الإجهادات آثار التشكيل على البارد، لكنها لا تضمن بقاء جزء طويل رقيق الجدار مستقيماً بعد تشغيل ميكانيكي مكثف. وضّح الأسطح المراد تشغيلها، وكمية المادة المراد إزالتها، وأي معالجة حرارية لاحقة. تساعد هذه التفاصيل المورد على تقديم توصية مناسبة. [3]
تُبحث الحالة الملدنة حرارياً عندما تكون قابلية التشكيل متطلباً أساسياً. لكن اللاحقة وحدها لا تثبت ملاءمة الأنبوب لتوسيع الطرف أو الثني بنصف قطر صغير. قدّم أبعاد أدوات التشكيل ومقدار التشوه ومعايير القبول لتقييم العملية كاملة. [3]
يخضع الأنبوب للتطبيع الحراري بعد عملية التشكيل الأخيرة على البارد. حدّد هذه الحالة مع درجة الفولاذ والخواص المطلوبة. ولا تعتبرها اختصاراً لعبارة «مناسب لكل تجميعة ملحومة أو مثنية»؛ إذ يحتاج تصميم الجزء وتسلسل التصنيع اللاحق إلى تأهيل مستقل. [3]
يمثل E235 +C وE355 +N تركيبتين مختلفتين من درجة الفولاذ وحالة التسليم.لا تكفي مقارنة أسماء درجات الفولاذ لتحديد أي أنبوب مسلّم يحقق مقاومة شد أعلى أو استطالة أكبر أو أداء أفضل في عملية معينة. قارن متطلبات كل تركيبة من الدرجة والحالة وفق إصدار المواصفة نفسه وعلى أساس أبعاد موحد.
| عنصر المقارنة | ما يجب على المشتري أن يطلبه | ما يجب تجنبه |
|---|---|---|
| E215 أو E235 أو E355 | تسمية درجة الفولاذ وحالة التسليم كاملتين | اعتبار رقم الدرجة مقاومة مضمونة في كل حالات التسليم |
| المقاومة والاستطالة | المتطلبات المطبقة ونتيجة الشهادة، مع أساس الاختبار | نسخ قيمة من حالة أو معيار منتج مختلف |
| E235 +C مقابل E355 +N | مقارنة مع المتطلبات الفعلية للمكون | المفاضلة بحسب اسم الدرجة وحده |
| الملاءمة للتشكيل | مراجعة الهندسة والعملية وقبول التجربة | اعتبار نتيجة الشد دليلاً على نجاح كل عملية ثني أو توسيع للطرف |
لم تُدرج مقارنة رقمية للخواص الميكانيكية لأن الجدول المرخّص لم يُراجع لهذا المقال. وبذلك لا تُعرض أمثلة المصانع أو الجداول المنقولة على الإنترنت بوصفها متطلبات المواصفة كاملة.
ابدأ بعملية تصنيع الجزء، ثم اطلب من المورد اقتراح حالة التسليم أو تأكيدها. الجدول التالي إطار للنقاش، ولا يخصص حالة موحدة لكل عملية ولا يحل محل التجارب التصنيعية.
| العملية التالية | المعلومات المراد إرسالها | ما يجب حسمه قبل الشراء |
|---|---|---|
| الثني | حجم الأنبوب، وهندسة الانحناء، والأدوات، والشكل البيضاوي المقبول | متطلبات الحالة والتجربة للانحناء الفعلي |
| تفليج الطرف أو توسيعه | شكل الأداة والأبعاد النهائية ومعيار قبول التشققات | ما إذا كان الأنبوب المقترح يمكنه تلبية اختبار التشكيل المحدد |
| التشغيل الميكانيكي | رسم الجزء النهائي وكمية الخام المراد إزالتها وتسلسل التشغيل | سماحية الخام، التحكم في الأبعاد وتقييم التشويه |
| اللحام | تصميم الوصلة وتركيبة المواد وقواعد التصنيع المطبقة | إجراءات اللحام وأي معالجة مطلوبة بعد اللحام |
| الخدمة الهيدروليكية | متطلبات النظام وأساس تصميم الضغط والنظافة ومواصفات الأنبوب المعمول بها | ما إذا كان مطلوبًا EN 10305-4 أو معيار منتج محدد آخر |
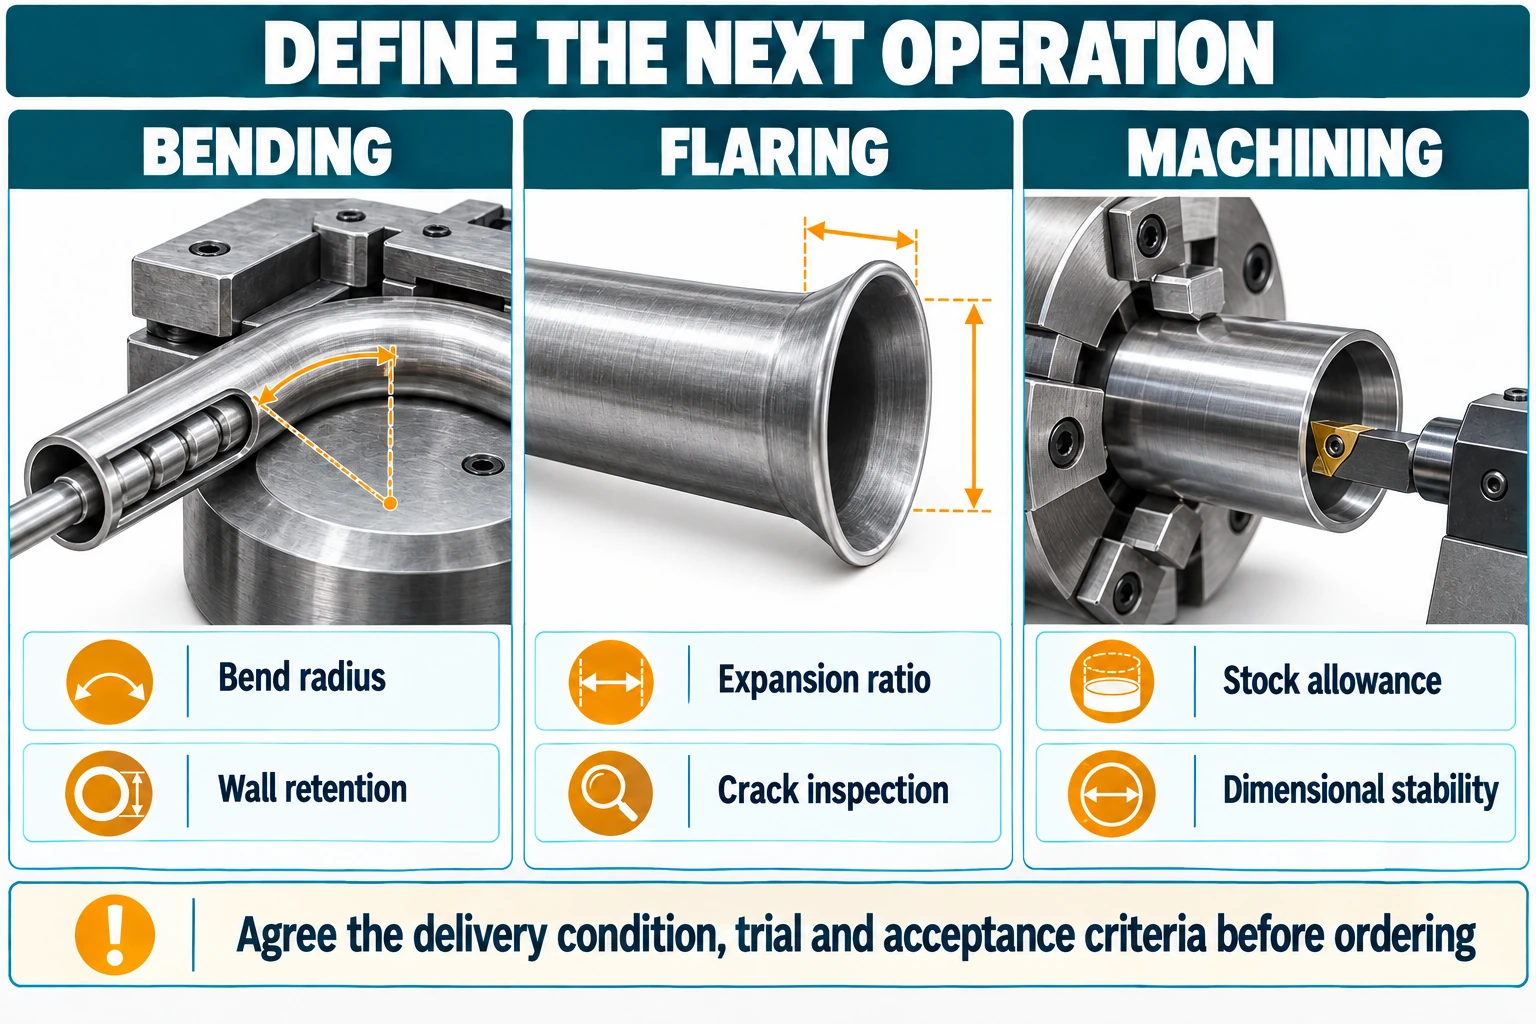
الشكل 2. قدّم متطلبات الجزء النهائي، لا تسمية الأنبوب وحدها. العمليات المرسومة توضيحية ولا تمثل تجارب إنتاج مؤهلة.
للأنظمة الهيدروليكية والهوائية، يتناول EN 10305-4 تحديداً الأنابيب غير الملحومة والمسحوبة على البارد المستخدمة فيها. ولا تُعد الإشارة إلى EN 10305-1 وحدها اعتماداً لاستخدام الأنبوب في نظام هيدروليكي. راجع مواصفة المنتج ومتطلبات مصمم النظام. [5]
يبدأ شراء الأنابيب الدقيقة بتحديد الأبعاد التي تتحكم في وظيفة الجزء. وضّح هل يضبط الرسم القطر الخارجي أم الداخلي أم سماكة الجدار أم مجموعة متفقاً عليها، ثم اطلب من المورد تأكيد نظام سماحيات قابل للتصنيع. وتجنب فرض متطلبات مستقلة ومتعارضة على OD وID والسماكة.
في الجلبة المشغّلة ميكانيكياً، قد يحدد القطر الداخلي وسماحية التشغيل كفاءة استخدام الخام. أما الأنبوب المركّب داخل جزء آخر فقد تكون دقة OD والاستقامة أهم. يجب بيان ذلك في الرسم؛ فكلمة «دقيق» وحدها لا تحدد هذه المتطلبات.
| البند في الرسم | ماذا أكتب |
|---|---|
| الأبعاد الخاضعة للضبط | البعد المحدد وقيمته الاسمية وسماحيته المطبقة |
| الطول والاستقامة | طول التوريد وتجهيز طرف القطع وأساس القبول |
| السطح | متطلبات السطح الداخلي/الخارجي، وأساس القياس حيثما ينطبق ذلك، والعيوب المحظورة |
| الخشونة | المعلمة المطلوبة والموقع وطريقة القبول إذا كانت ضرورية من الناحية الوظيفية |
| الحماية | الحفظ والتعبئة المتفق عليها متوافقة مع العملية التالية |
لا تفترض أن الأبعاد التي فُحصت قبل المعالجة النهائية هي نفسها أبعاد التسليم. اتفق على أن تصف سجلات الفحص الحالة النهائية الموردة، وحدّد أي معالجة لاحقة تستلزم إعادة القياس.
اطلب وثيقة الفحص المطلوبة صراحة، مثل EN 10204 من النوع 3.1 إذا اشترطها المشتري. يتناول EN 10204 وثائق الفحص؛ ولا يؤدي اختيار نوع الوثيقة وحده إلى إضافة كل اختبارات الأبعاد أو التشكيل أو الفحص غير الإتلافي التي قد يحتاجها المشروع. [6]
اطلب من المورد التمييز بين اختبارات المواصفة والاختبارات الإضافية المتفق عليها. وإذا احتجت إلى اختبار خاص لتوسيع الطرف أو الثني أو تقرير أبعاد، فحدّد الطريقة ومعيار القبول ومتطلبات التقرير وأساس أخذ العينات في الطلب. راجعها مع المواصفة وخطة الفحص، ولا تفترض معدل فحص موحداً لكل الحالات.
هذه هيأمثلة لطلبات عرض السعر، وليست توصيات لاختيار المادة أو أوامر تصنيع معتمدة. الكميات والأبعاد ومراجع الرسومات افتراضية. ويوضح كل مثال نقطة يجب حسمها قبل بدء الإنتاج.
يرجى تقديم عرض لتوريد 100 طول من الأنابيب الدقيقة غير الملحومة والمسحوبة على البارد وفق EN 10305-1:2016، بالدرجة E355 والحالة +N، وبقطر خارجي اسمي OD مقداره 30 mm وسماكة 2 mm وطول 3,000 mm. الاستخدام: الجزء المثني في الرسم التوضيحي B-101 Rev A. أكّدوا سماحيات الأبعاد وتجربة الثني المقترحة ومعايير القبول وفق الرسم المرفق. تُطلب وثائق EN 10204 من النوع 3.1 ضمن متطلبات الطلب. وبيّنوا أي انحرافات وخطة الفحص النهائية قبل اعتماد الطلب.
الدرجة وحالة التسليم نقطة بداية للاستفسار. ويجب أن يحدد الرسم أبعاد الثني الفعلية ومعايير القبول؛ فهذا المثال لا يثبت نجاح الأنبوب المقترح في الاختبار.
يرجى تقديم عرض لتوريد 200 قطعة خام من الأنابيب الدقيقة غير الملحومة والمسحوبة على البارد وفق EN 10305-1:2016، بالدرجة E235 والحالة +A، وبقطر خارجي اسمي OD مقداره 25 mm وسماكة 2 mm وطول قطع 500 mm. العملية المقصودة: توسيع الطرف وفق الرسم التوضيحي F-102 Rev A. راجعوا شكل الأداة ومتطلبات الطرف النهائي، واقترحوا تجربة تمثيلية وتقريراً لنتائجها. وأكّدوا سماحية طول القطع وحالة الأطراف والنظافة الداخلية ووثائق EN 10204 من النوع 3.1. يخضع الإنتاج لاعتماد تجربة التشكيل وخطة الفحص المتفق عليها.
يجب أن يحدد الرسم أبعاد توسيع الطرف. وأي تغيير في حالة التسليم يستلزم مراجعة جديدة، لا مجرد استبدال اللاحقة.
يرجى تقديم عرض لتوريد 50 طولاً من الأنابيب الدقيقة غير الملحومة والمسحوبة على البارد وفق EN 10305-1:2016، بالدرجة E355 والحالة +SR، وبقطر خارجي اسمي OD مقداره 60 mm وسماكة 8 mm وطول 1,000 mm. الاستخدام: جلبة مشغّلة ميكانيكياً وفق الرسم التوضيحي M-103 Rev A. راجعوا ضبط OD/ID وسماحية التشغيل المتاحة وتسلسل العمليات المقترح. وأكّدوا سجلات أبعاد حالة التسليم النهائية ومتطلبات السطح والتتبع ووثائق EN 10204 من النوع 3.1. أدرجوا أي فحوص إضافية لازمة قبل اعتماد التصنيع.
يجب أن يؤكد المورد أن الأبعاد تترك سماحية خام كافية لإنتاج الجزء النهائي. فالرمز +SR وحده لا يضمن ثبات الأبعاد أثناء التشغيل الميكانيكي.
| بند طلب عرض السعر (RFQ) | ما يجب أن يتحقق منه المشتري | إغفال شائع |
|---|---|---|
| المعيار والإصدار | EN 10305-1 والطبعة المتفق عليها | تحديد "أنبوب الدقة EN" فقط |
| درجة الفولاذ والحالة | كلاهما مكتوبان معًا | طلب E235 أو E355 بدون لاحقة |
| الأبعاد | الاتفاق على البعد الخاضع للضبط ونظام السماحيات المسموح بها | ذكر OD الاسمي والسماكة فقط |
| العملية التصنيعية اللاحقة | مرفق متطلبات الرسم والعملية | السؤال عن "قابل للانحناء" دون تحديد الانحناء |
| السطح والحماية | المتطلبات المرتبطة بالاستخدام | بافتراض أن جميع زيوت التغليف أو التشطيبات السطحية مقبولة |
| الفحص | تمت الموافقة على نوع الوثيقة والاختبارات والسجلات الإضافية | بافتراض أن 3.1 يعني أنه تم تضمين كل عملية فحص مطلوبة |
| التحكم في التغيير | مراجعة أي استبدال أو معالجة إضافية | تجاهل أن المعالجة اللاحقة تؤدي إلى تغيير الحالة المقدمة |
تشير +N إلى حالة التسليم المطبع حرارياً بعد التشكيل النهائي على البارد. حدّدها مع درجة الفولاذ والأبعاد والمتطلبات المطبقة. وهي ليست درجة فولاذ مستقلة، ولا تضمن الملاءمة لكل عملية تصنيع. [3]
تُسلّم +C دون معالجة حرارية بعد التشكيل النهائي على البارد، بينما تشمل +LC معالجة حرارية يتبعها سحب خفيف أخير. وبسبب اختلاف تسلسل العملية النهائية، قارن متطلبات حالة التسليم الفعلية ولا تفترض قابلية الاستبدال بينهما. [3]
ابدأ بالعملية المقصودة ومتطلبات الجزء. ناقش إزالة الإجهادات عندما يكون تغير الأبعاد أثناء التشغيل الميكانيكي موضع اهتمام، والحالة الملدنة حرارياً عند تقييم احتياجات التشكيل. ولا تكفي أي لاحقة وحدها لإثبات نجاح تصنيع جزء بعينه؛ اطلب مراجعة المورد أو تجربة تمثيلية مناسبة.
لا تكفي التسمية وحدها للإجابة. تعتمد النتيجة على أبعاد الأنبوب والثني والأدوات ومعايير القبول. قدّم العملية المقترحة للمورد واطلب توصية مدعومة أو تجربة تمثيلية، بدلاً من تعميم قابلية الثني أو عدمها على جميع أنابيب E235 +C.
قد يزيد التشكيل على البارد المقاومة، لكن قرار الشراء يحتاج إلى مقارنة القيم المطبقة على الدرجة والأبعاد وإصدار المواصفة نفسها. لا تحوّل هذه القاعدة العامة إلى ترتيب رقمي غير متحقق، ولا تتجاهل الاستطالة ومتطلبات التصنيع. [3]
لا. يغطي EN 10305-1 الأنابيب غير الملحومة والمسحوبة على البارد، بينما يختص EN 10305-2 بالأنابيب الدقيقة الملحومة والمسحوبة على البارد. حدّد مسار التصنيع ورقم جزء المواصفة المطلوبين صراحة. [2][4]
يجمع الطلب الجيد الدرجة وحالة التسليم والأبعاد والعمليات اللاحقة والفحص في مواصفة واحدة.أرسل إلى Forever Steel رسم الجزء والعملية المقصودة مع متطلبات الأنبوب، حتى يُراجع التوريد المقترح وفق التطبيق كاملاً. واحسم الاستثناءات الفنية قبل السماح ببدء الإنتاج.