+8615674993216
 sales@forever-steels.com

 English
 العربية

كيف يقارن المشتري بين ASTM A213 وA249 لأنابيب المبادلات الحرارية؟ ابدأ بواجب المبادل ونطاق تصنيع واختبار مواصفة المنتج، ثم وحّد الدرجة والأبعاد وحالة اللحام والمعالجة الحرارية وNDT ومتطلبات التشكيل. الاختيار يتبع مواصفة المعدة والخدمة، وليس تسمية عامة من الفولاذ المقاوم للصدأ.
· اختر أنابيب A213 غير الملحومة عندما تشترط المواصفة المعتمدة مساراً غير ملحوم.
· ادرس أنابيب A249 الملحومة عندما يسمح بها التصميم وتفي الدرجة والأبعاد والحالة النهائية بالمتطلبات.
· طابق أساس سماكة الجدار وملاءمة لوحة الأنابيب ونطاق التفتيش قبل مقارنة السعر أو التسليم.
بالنسبة إلى أنابيب المبادلات الحرارية من الفولاذ المقاوم للصدأ، أكد مسار التصنيع المسموح وأساس السماكة في الاستفسار. فقد يخفي الوصف نفسه للدرجة والمقاس متطلبات قبول مختلفة.
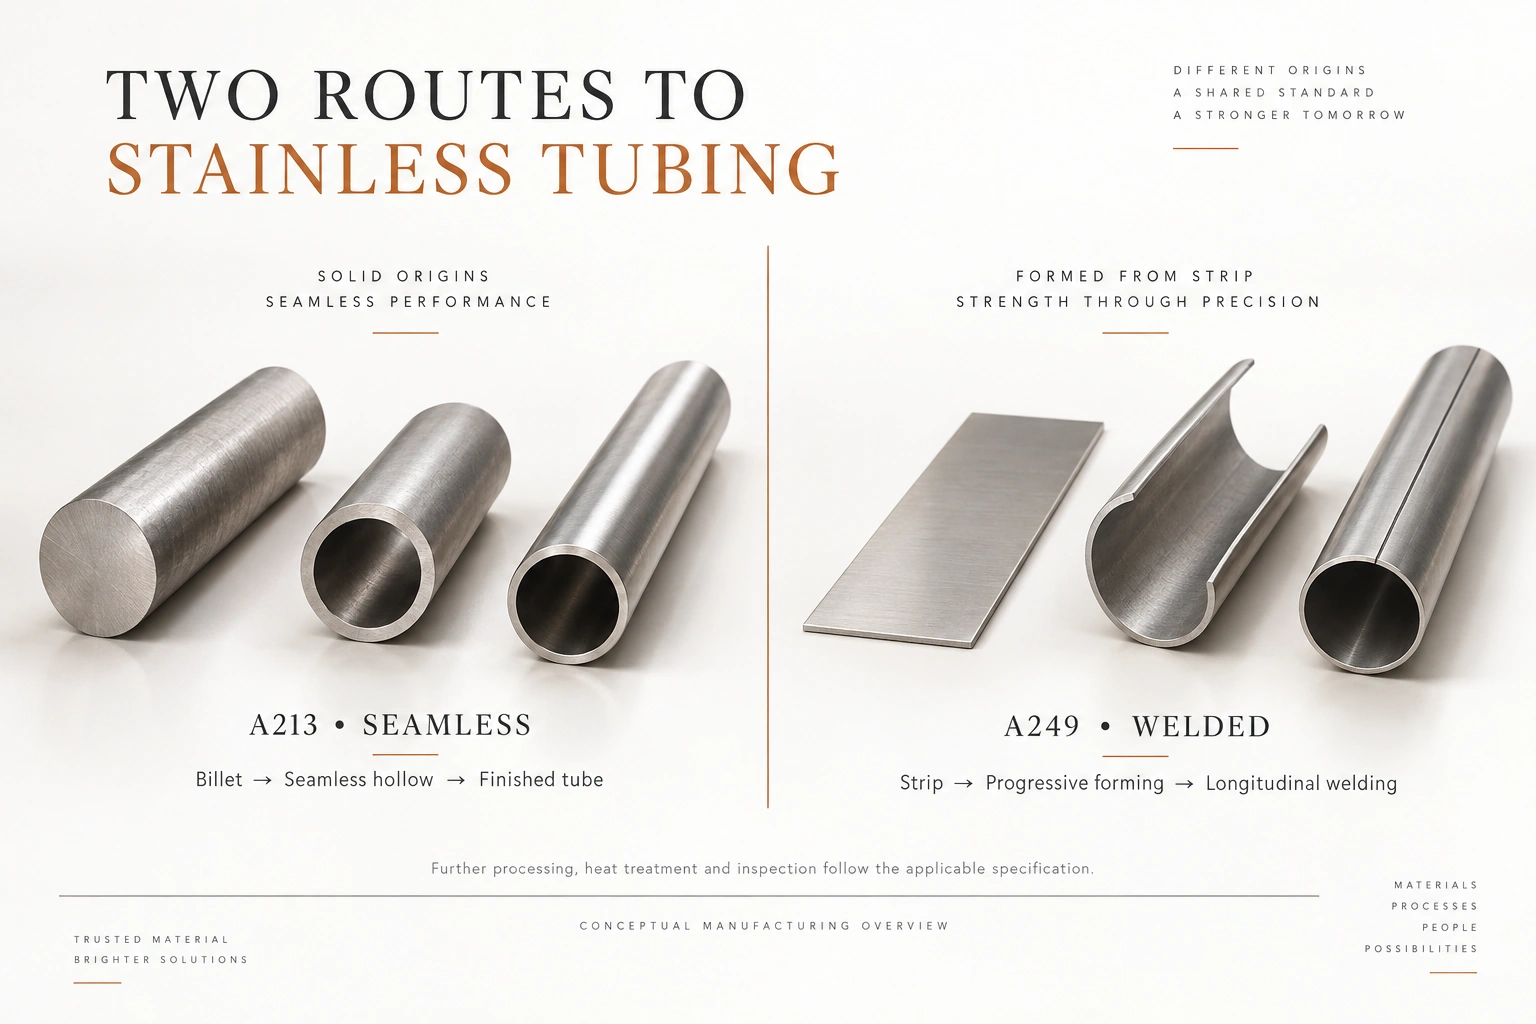
الشكل 1. مسارات تصنيع مبسطة. اختر المسار المسموح في مواصفة المعدة؛ ولا يثبت الرسم الملاءمة للضغط.
|
الحالة |
المسار المقترح للدراسة |
ما يجب إثباته |
|
المواصفة المعتمدة تشترط أنابيب غير ملحومة |
A213 |
تُعد A249 بديلاً مقترحاً يستلزم اعتماداً فنياً |
|
كلا المسارين مسموح للخدمة |
قارن A213 وA249 |
طابق الدرجة والأبعاد وأساس السماكة وحالة التسليم والاختبارات |
|
سماكة كبيرة أو قطر غير معتاد يحدان من التوريد |
مسار ذو حل تصنيع مؤهل ومتاح |
احصل على عرض للمقاس المحدد؛ ولا تستنتج التوافر من نطاق المواصفة |
|
حزمة رقيقة الجدار بمتطلبات ملاءمة دقيقة |
أي من المسارين المؤهلين |
قارن حدود القطر الخارجي والسماكة وعدم الاستدارة الفعلية، بما فيها منطقة اللحام |
|
أقل تكلفة شراء عامل مهم |
قارن العروض المطابقة |
أدرج الاختبارات والمعالجة والحد الأدنى للطلب ومخاطر الرفض |
|
موعد التوقف للصيانة يحكم الشراء |
المسار ذو برنامج تسليم مؤكد |
أدرج توافر المادة والإنتاج والتفتيش واعتماد الوثائق |
|
وجود مخاوف من الكلوريدات أو الرواسب أو تاريخ التآكل |
أعد تقييم متطلبات المادة والسطح أولاً |
التصنيع غير الملحوم لا يجعل درجة غير مناسبة مقاومة للتآكل |
استخدم كود المعدة وحسابات التصميم لإثبات الملاءمة للضغط. قارن فقط المسارات التي يسمح بها التصميم. الضغط وحده لا يكفي لاعتماد الأنابيب الملحومة أو رفضها.
لا تحتوي أنابيب المبادلات غير الملحومة على خط لحام طولي ناتج عن التصنيع. أما الملحومة فتُشكّل من شريط وتُوصل بلحام طولي. تغطي A213 الأنابيب غير الملحومة من الفولاذ السبائكي الفريتي والأوستنيتي، بما فيها درجات مقاومة للصدأ مستخدمة في المبادلات. وتغطي A249 الأنابيب الأوستنيتية الملحومة، بما فيها الأنابيب الملحومة المشغولة على البارد بدرجة كبيرة. يستخدم تصنيع A249 لحاماً آلياً دون إضافة معدن حشو، تليه عمليات التشغيل والمعالجة الحرارية المطلوبة.
الإصداران المرجعيان هما ASTM A213/A213M-25 وASTM A249/A249M-24ae1. استخدم الإصدار المحدد في عقد المعدة، واحصل على تأكيد توريد للدرجة والقطر الخارجي والسماكة والطول بدقة. تصف المقاسات المعتادة في نطاق المواصفة أبعاد الأنابيب؛ أما المخزون الفعلي وقدرة التصنيع فيحتاجان إلى تأكيد المورد.
|
النطاق المعتاد المذكور في المواصفة |
A213 |
A249 |
|
حدا نطاق القطر |
من قطر داخلي 3.2 mm إلى قطر خارجي 127 mm |
من قطر داخلي 3.2 mm إلى قطر خارجي 304.8 mm |
|
سماكة الجدار |
0.4–12.7 mm |
0.4–8.1 mm |
الحد الأدنى لنطاق القطر هو قطر داخلي ID، وليس خارجياً OD. وهذه نطاقات معتادة وليست حدوداً مطلقة للتصنيع. تشمل الدرجات الأوستنيتية الشائعة في المواصفتين TP304 وTP304L وTP316 وTP316L؛ تحقق من الدرجة الدقيقة وجميع الملاحظات المطبقة بدلاً من افتراض شمول كل سبائك الفولاذ المقاوم للصدأ.
يفيد التمييز بين أنابيب الفولاذ المقاوم للصدأ غير الملحومة وأنابيب الفولاذ المقاوم للصدأ الملحومة عند مناقشة مسارات التصنيع، لكن مواصفة أنابيب نقل الموائع لا تحل محل مواصفة أنابيب المبادلات الحرارية المطلوبة.
عند مقارنة SA213 وSA249، حدد أولاً إصدار ASME والشهادة المطلوبين. تتناول SA-213 وSA-249 مسارات أنابيب ذات صلة، لكن يجب استخدام المواصفة التي يطلبها تصميم المعدة.
تسمح A213 بأنابيب على أساس الحد الأدنى للسماكة، وبأنابيب على أساس السماكة المتوسطة عند تحديد ذلك في الطلب. وتستخدم A249 السماكة الاسمية. تحدد هذه المصطلحات أساس القبول؛ وليست تسميات قابلة للتبادل للرقم نفسه.
لنفترض أن الرسم يشترط قطراً خارجياً 19.05 mm وسماكة لا تقل عن 1.65 mm. حدد 1.65 mm كأدنى سماكة مطلوبة. إذا اكتفى العرض بعبارة «19.05 × 1.65 mm»، فاسأل هل السماكة دنيا أم اسمية أم متوسطة وما التفاوت السالب المطبق.
للتوضيح، فإن عرض سماكة اسمية 1.65 mm بافتراض سماح سالب 10% يجيز 1.485 mm، أي أقل من متطلب الرسم بمقدار 0.165 mm. افتراض 10% يوضح خطأ الطلب، وليس تفاوتاً عاماً للمواصفتين. طبّق مواصفة المنتج التعاقدية والمتطلبات العامة المرجعية وأي حدود أشد متفق عليها.
يؤثر تغيير السماكة في أكثر من وصف الشراء: فهو يغيّر القطر الداخلي ومقاومة توصيل الحرارة في المعدن والأبعاد المتاحة للتصميم الميكانيكي. ولا يغيّر مساحة انتقال الحرارة الخارجية عندما يظل القطر الخارجي وعدد الأنابيب والطول الفعال ثابتة.
|
مثال هندسي توضيحي |
سماكة 1.65 mm |
سماكة 1.85 mm |
|
القطر الخارجي |
19.05 mm |
19.05 mm |
|
القطر الداخلي المحسوب |
15.75 mm |
15.35 mm |
|
مساحة التدفق الداخلية لكل أنبوب |
194.8 mm² |
185.1 mm² |
|
المساحة الخارجية لـ100 أنبوب مستقيم، بطول فعال 6 m لكل منها |
35.9 m² |
35.9 m² |
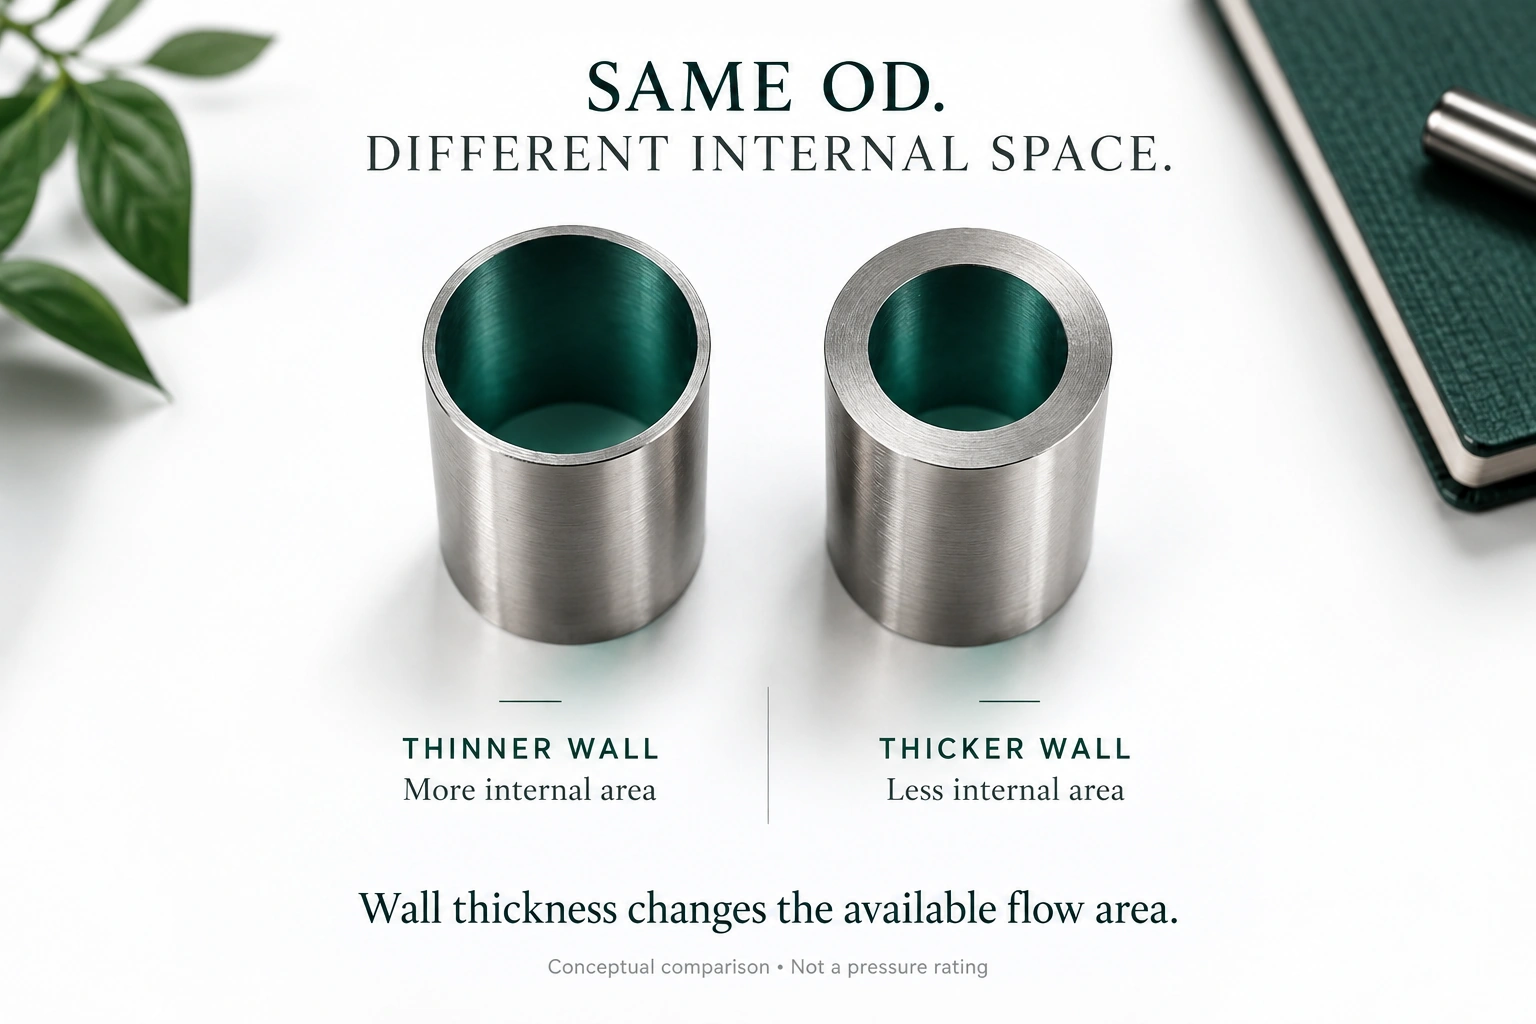
الشكل 2. مقارنة توضيحية لسماكتين عند قطر خارجي ثابت. تقل مساحة التدفق الداخلية بزيادة السماكة. الرسم غير مقياسي ولا يمثل تصنيف ضغط.
في هذا المثال الهندسي، تقل مساحة التدفق الداخلية للأنبوب الأكثر سماكة بنحو 5.0%. وعند ثبات معدل التدفق الحجمي لكل أنبوب، تزيد السرعة بنحو 5.3%. يجب إعادة حساب هبوط الضغط باستخدام المائع الفعلي ونظام الجريان والخشونة والطول والوصلات؛ ولا يمكن استنتاجه من هذه النسبة وحدها.
استخدم الحد الأدنى المعني للسماكة في حساب المقاومة. حدد تصنيف ضغط المبادل وفق قواعد التصميم المطبقة؛ فالمثال السابق يحسب فقط تغيرات القطر الداخلي ومساحة السطح.
تُشكّل الأنابيب غير الملحومة دون لحام طولي، ويمكن تشطيبها على الساخن أو البارد. قد يساعد التشطيب البارد على تحقيق الأبعاد والحالة المحددة، لكن عبارة «مسحوب على البارد» لا تحدد المعالجة الحرارية النهائية. راجع حالة التسليم وفق درجة الفولاذ المقاوم للصدأ المطلوبة.
في الأنابيب الملحومة، يؤثر تشكيل الشريط ولحام خط الوصل والمعالجة اللاحقة في منطقة اللحام والأبعاد. تتطلب A249 تشغيلاً على البارد قبل المعالجة الحرارية النهائية؛ ويشير وصفها «مشغول على البارد بدرجة كبيرة» إلى مسار محدد، لا إلى أي أنبوب ملحوم بخط لحام أملس. يجب أن يرتبط سجل المعالجة بالأنبوب المورَّد، لا بالشريط الأولي فقط.
للدرجات الأوستنيتية المقاومة للصدأ، حدد المعالجة بالمحلول والتبريد المطلوبين، ثم راجع أي ثني أو لحام أو إصلاح لاحق وفق الإجراء المطبق. وتظل ملاءمة المادة وجودة التصنيع بحاجة إلى فحوص مستقلة.
حدد الاختبارات الميكانيكية واختبارات سلامة الأنابيب في خطة التفتيش. تحقق من اختيار العينات وتعريف الدفعات والأبعاد والبدائل المسموحة وفق الإصدار المطلوب. ولا تصف الاختبارات الإتلافية بأنها تُجرى على كل أنبوب مورَّد.
|
الاختبار |
A213 |
A249 |
نقطة في خطة التفتيش |
|
الشد والصلادة |
مطلوب |
مطلوب |
حدد حدود الدرجة والعينات والدفعة المطبقة |
|
التسطيح |
مطلوب |
مطلوب |
أكد اختيار العينات ومعايير القبول |
|
التوسيع المخروطي (Flaring) |
مطلوب |
ليس اختبار تشكيل الحافة القياسي في A249 |
لا تعتبر التوسيع المخروطي وتشكيل الحافة اختباراً واحداً |
|
تشكيل الحافة (Flange test) |
ليس اختبار التوسيع المخروطي القياسي في A213 |
مطلوب |
راجع تشوه طرف الأنبوب ومتطلبات العينة |
|
الثني العكسي |
ليس فحصاً لخط لحام في الأنبوب غير الملحوم |
مطلوب عند الانطباق |
تحقق من استثناءات الأبعاد |
|
التسطيح العكسي |
لا يوجد لحام طولي لتقييمه |
بديل في استثناءات الثني العكسي المحددة |
استخدم إجراء A1016 المشار إليه |
|
الاختبار الهيدروستاتيكي أو الاختبار الكهربائي غير الإتلافي |
كل أنبوب |
كل أنبوب |
حدد الطريقة المختارة وأي متطلبات إضافية للطلب |
يتحول متطلب الثني العكسي في A249 إلى التسطيح العكسي عندما تبلغ السماكة المحددة 10% على الأقل من القطر الخارجي، أو تبلغ السماكة 3.4 mm على الأقل، أو يقل القطر الخارجي عن 9.5 mm. هذه إجراءات مختلفة وليست أسماء بديلة. تحقق من قيم نظام الوحدات والانطباق في الإصدار التعاقدي قبل إعداد تعليمات الاختبار.
حدد بصورة منفصلة أي فحص إضافي بالموجات فوق الصوتية أو اختبار تآكل أو حضور جهة ثالثة عند الحاجة. اشترط أن يحدد تقرير الفحص غير الإتلافي التقنية والتغطية وأساس القبول. وللتحقق من السبيكة، حدد الطريقة والتتبع باستخدام دليل اختبار PMI للفولاذ المقاوم للصدأ.
لحزمة مبادل بديلة، أكد الرسم المعتمد وأبعاد ثقوب لوحة الأنابيب وإجراء الوصلة قبل الطلب. يمكن دراسة كلا مساري الأنابيب للوصلات الممددة أو الملحومة عندما يسمح التصميم والإجراءات المؤهلة بذلك.
للتمديد، تحقق من القطر الخارجي وعدم الاستدارة مقابل متطلبات ثقوب اللوحة. راجع تفاوت السماكة وحالة الأطراف التي يجب أن يستوعبها إجراء التمديد. وفي الأنابيب الملحومة، أدرج منطقة اللحام: فشكل اللحام غير المقبول أو حالته غير المؤهلة مشكلة حتى لو كان متوسط أبعاد الأنبوب صحيحاً.
للحام الأنبوب باللوحة، أكد تجهيز الطرف وتوليفة المواد وتفاصيل الوصلة. إذا جمع التصميم بين التمديد واللحام، فاحسم ترتيبهما ومتطلبات تأهيلهما قبل الطلب. لا تستخدم السماكة المتبقية لأنبوب متآكل كمواصفة وحيدة للحزمة البديلة؛ بل طابقها مع الرسم المعتمد ونطاق الإصلاح.
اختر السبيكة وحالة السطح حسب المائع والحرارة وتاريخ التآكل. راجع التاريخ الحراري والإجهاد المتبقي والرواسب وحالة اللحام مع مسار التصنيع. ولألوان التأكسد الحراري أو تلوث المناولة، حدد المعالجة والقبول بالاستعانة بدليل تخليل وتخميل أنابيب الفولاذ المقاوم للصدأ.
قد تتعرض المادتان التقليديتان 304L و316L لتآكل موضعي مرتبط بالكلوريدات أو تشقق بالتآكل الإجهادي في الظروف الملائمة لذلك.بيانات Alleima للأنابيب مزدوجة الطور تناقش حدود مقاومة هاتين الدرجتين الأوستنيتيتين التقليديتين للتشقق الإجهادي بالكلوريدات. وهذا يدعم مراجعة السبيكة عند وجود تاريخ خدمة غير ملائم، بدلاً من افتراض أن تغيير مسار التصنيع وحده سيعالج الفشل.
راجع المعالجة بالمحلول وقبول السطح النهائي وملاءمة السبيكة للخدمة كمتطلبات منفصلة؛ فكل منها يعالج جانباً مختلفاً من أداء التآكل.
أدرج متطلبات المعدة والمادة والأبعاد والتفتيش في الاستفسار. أرفق الرسم عندما تتحكم ملاءمة لوحة الأنابيب أو تجهيز الأطراف أو هندسة الثني U في الشراء.
|
حقل الاستفسار |
المعلومات المطلوبة |
|
المعدة وأساس التصميم |
مرجع المعدة والكود أو مواصفة المشروع ومراجعة الرسم |
|
المادة |
مواصفة المنتج وإصدارها والدرجة أو تسمية UNS ومسار التصنيع المسموح |
|
الأبعاد |
القطر الخارجي وقيمة السماكة وأساسها: حد أدنى أو متوسط أو اسمي، والتفاوتات المطلوبة |
|
الطول والكمية |
الطول الفعال والكلي حسب الانطباق وعدد الأنابيب وكمية الاحتياطي |
|
وصلة الأنبوب |
ممددة أو ملحومة أو مشتركة؛ وتجهيز الطرف المطلوب |
|
متطلبات الثني على شكل U |
رسم الثني وأنصاف الأقطار وأطوال الأذرع وأي معالجة أو فحص خاص بالثني |
|
الحالة النهائية |
المعالجة الحرارية المطلوبة وحالة السطحين الداخلي والخارجي |
|
التفتيش |
الطريقة الهيدروستاتيكية أو الكهربائية والفحوص غير الإتلافية الإضافية وطريقة PMI وتغطيتها عند الحاجة |
|
الوثائق |
نوع MTC أو شهادة التفتيش والتتبع وتقارير الاختبار ومتطلبات التصديق |
|
التسليم |
الموعد المطلوب والتعبئة ونقاط توقف التفتيش والانحرافات المقترحة |
هل تخطط لاستبدال حزمة أنابيب؟أرسل استفسارك عن الأنابيب إلى Forever Steel مع الرسم والدرجة والقطر الخارجي وأساس السماكة والطول والكمية ومتطلبات التفتيش. اطلب عرضاً يذكر مسار التصنيع المقترح ويحدد أي انحراف عن مواصفة المعدة.
فقط إذا سمحت مواصفة المعدة والجهة الفنية المسؤولة بالاستبدال. طابق متطلبات الأبعاد والمادة والتصنيع والتفتيش قبل اعتماده.
لا توجد قاعدة عامة لمسار التصنيع تحل محل كود المعدة وحساب التصميم. تحكم الاختيار المواصفة المعتمدة والأبعاد وحالة المادة ومتطلبات الفحص.
لا. فهي تغيّر القطر الداخلي والمقاومة الحرارية، وقد تؤثر في سرعة المائع داخل الأنابيب وهبوط الضغط. يجب فحص المقاومة والواجب الحراري والأداء الهيدروليكي معاً.
لا. يجب أن تظل الدرجة مناسبة للخدمة، وأن تستوفي حالة السطح النهائي والتصنيع المواصفة.