+8615674993216
 sales@forever-steels.com

 English
 العربية

ماذا يعني “إزالة بروز اللحام الداخلي” في أنبوب ERW؟ حدد شكل خط اللحام المسموح والسمك المتبقي في منطقة الإزالة ومتطلب الخلوص الداخلي للبطانة أو أداة الطلاء أو جهاز التفتيش. يجب ربط التشطيب الداخلي بالمواصفة والأبعاد والعملية اللاحقة.
حدّد حالة التشطيب الداخلي المطلوبة، بما في ذلك إزالة بروز اللحام الداخلي بالقطع (Internal Scarfing)، عند طلب أنابيب الصلب الملحومة بالمقاومة الكهربائية ERW، مع تحديد معيار الأنبوب وأبعاده وعملية التصنيع أو الاستخدام اللاحقة. ويجب الاتفاق على المتطلبات الوظيفية للمجرى الداخلي قبل الإنتاج، خصوصًا عندما يلزم تمرير مكوّن آخر عبر طول الأنبوب بالكامل.
يربط اللحام عالي التردد (HFW) حافتي الشريط المشكّل لأنبوب ERW تحت الضغط. وتنتج عن عملية اللحام مادة مزاحة عند خط اللحام، ويُسمّى الجزء البارز إلى الداخل عادةً بروز اللحام الداخلي أو زائدة اللحام. وتزيل عملية Internal Scarfing هذا البروز باستخدام أداة قطع داخل الأنبوب. وتوفر شركات المعدات أنظمة وأحجام أدوات مختلفة لهذه العملية، لذلك يجب التحقق من إمكانية تنفيذها وفق القطر الداخلي وسماكة الجدار المقترحين. تشرح معلومات أدوات Blissenbach هذه العملية التصنيعية.
إزالة بروز اللحام الداخلي عملية تشطيب للأبعاد. وهي لا تثبت جودة الترابط في اللحام، أو المطابقة لمتطلبات المعالجة الحرارية، أو سلامة الأنبوب تحت الضغط. وتظل هذه الجوانب خاضعة لمعيار المنتج وخطة الفحص. وللاطلاع على المتطلبات المعدنية، راجع مراجعة المعالجة الحرارية لخط لحام ERW وسجلات الصلادة.
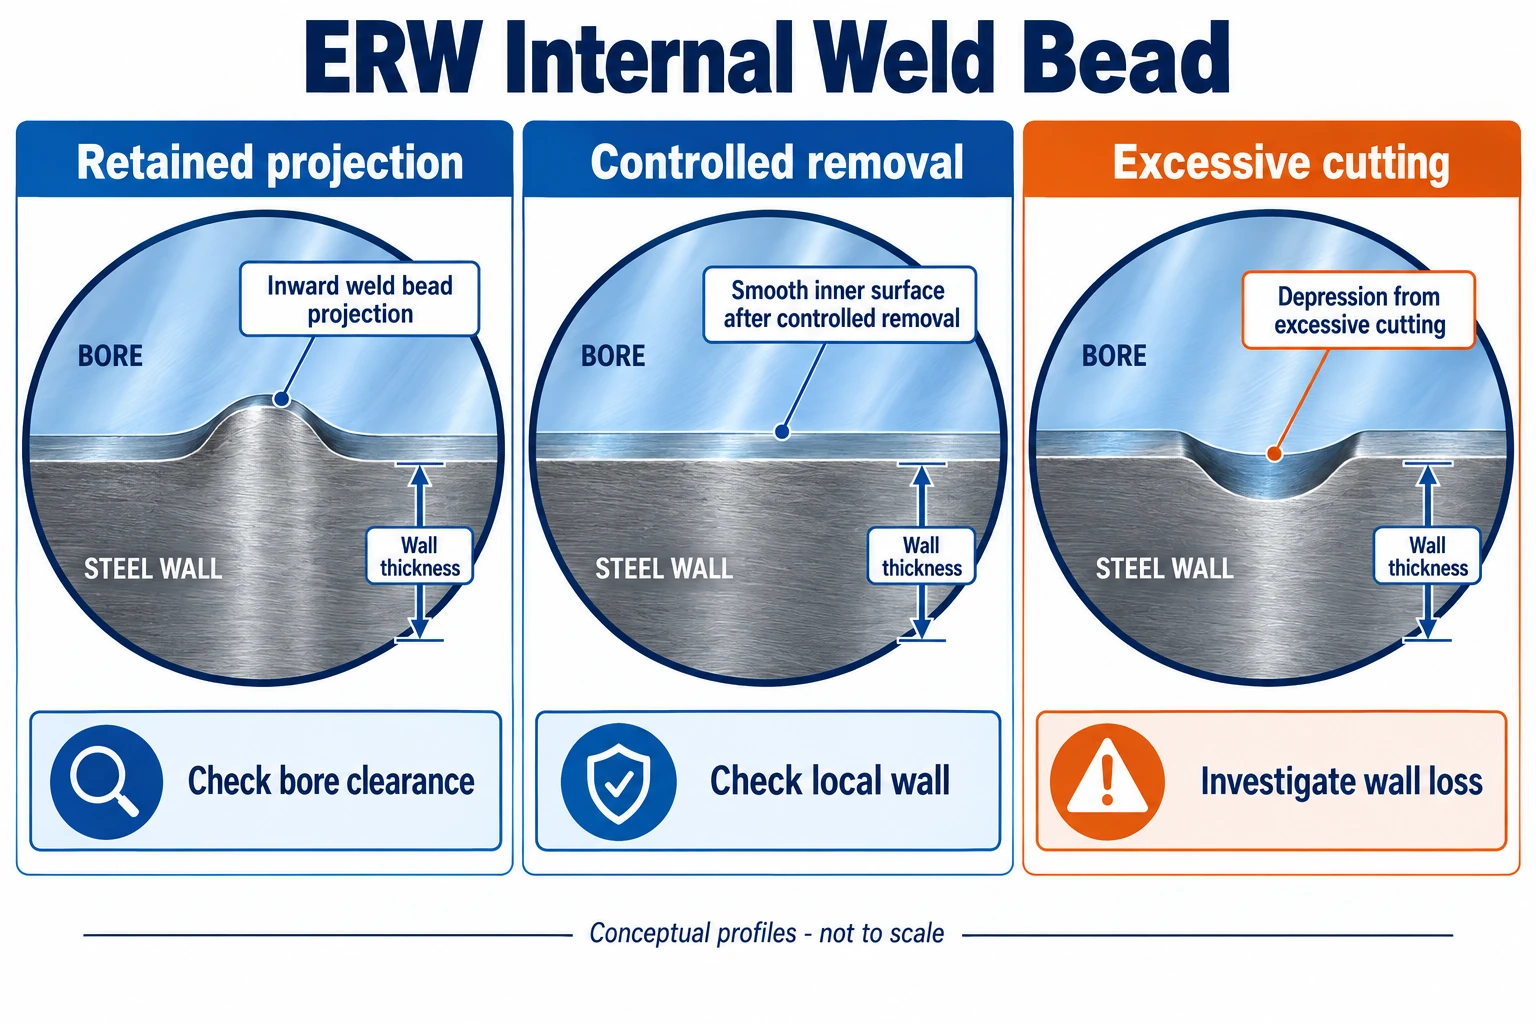
الشكل 1. يُقيَّم شكل بروز اللحام الداخلي في أنبوب ERW مقارنةً بالسطح الداخلي المجاور. وهذه الرسوم تخطيطية ولا تحدد ارتفاعًا مسموحًا للبروز أو عمقًا مسموحًا للقطع.
تختلف مسألة القبول لدى مشتري أنابيب لنقل الموائع في الاستخدامات العامة عنها لدى جهة تصنيع تُدخل جلبة ذات خلوص ضيق. والسؤال المفيد هو: ما الذي قد يعوقه البروز الداخلي، وأي فحص يمكن أن يثبت التحكم في هذا التعارض؟
|
الاستخدام اللاحق |
المتطلب الواجب الاتفاق عليه |
الدليل الذي يجيب عن السؤال |
|
جلبة داخلية أو مكوّن يُدخل في الأنبوب |
الأبعاد الخارجية القصوى للمكوّن وطول الإدخال والخلوص المطلوب |
مقياس مرور متفق عليه أو تجميع تجريبي مضبوط، مع توثيق هوية الأنبوب |
|
طلاء أو تبطين داخلي |
شكل منطقة اللحام المقبول وحالة الحواف الحادة وتجهيز السطح |
فحص الشكل ومراجعة إجراء الطلاء في منطقة اللحام |
|
مرور أداة فحص أو مكشطة أنابيب |
الأبعاد الخارجية للأداة والانحناءات والوصلات في النظام وحدود المجرى الداخلي المتفق عليها |
فحص مرور محدد عبر الطول الكامل عندما يُشترط، مع مراجعة نقاط اتصال مكونات النظام |
|
السحب أو الثني أو التصنيع الدقيق |
التشطيب الداخلي والتفاوت الموضعي المسموح به |
تجربة خاصة بالعملية أو تقرير أبعاد يُتفق عليه مع جهة التصنيع |
|
خدمة عامة للأنبوب دون قيد خاص على المجرى الداخلي |
متطلبات معيار المنتج وأمر الشراء المطبقة |
سجلات فحص اللحام والأبعاد واختبارات الإنتاج المطلوبة |
يثبت مرور سدادة قياس صلبة قصيرة عبر الأنبوب فقط تحقق المرور للأبعاد والشكل المتفق عليهما لتلك السدادة. ولا يثبت أن جلبة أطول أو مكشطة مرنة أو أداة فحص مختلفة ستتصرف بالطريقة نفسها. وإذا كانت الوظيفة تعتمد على مكوّن محدد، فاستخدم أبعاده وقيود تشغيله لتعريف الاختبار.
لا تستنتج المجرى الداخلي المضمون من طرح ضعفي سماكة الجدار الاسمية من القطر الخارجي الاسمي. فتفاوت السماكة الفعلي والبيضاوية والاستقامة وشكل منطقة اللحام وأي تبطين تؤثر أيضًا في المرور. والحساب الاسمي نقطة بداية للاستفسار، وليس معيارًا للإفراج عن المنتج.
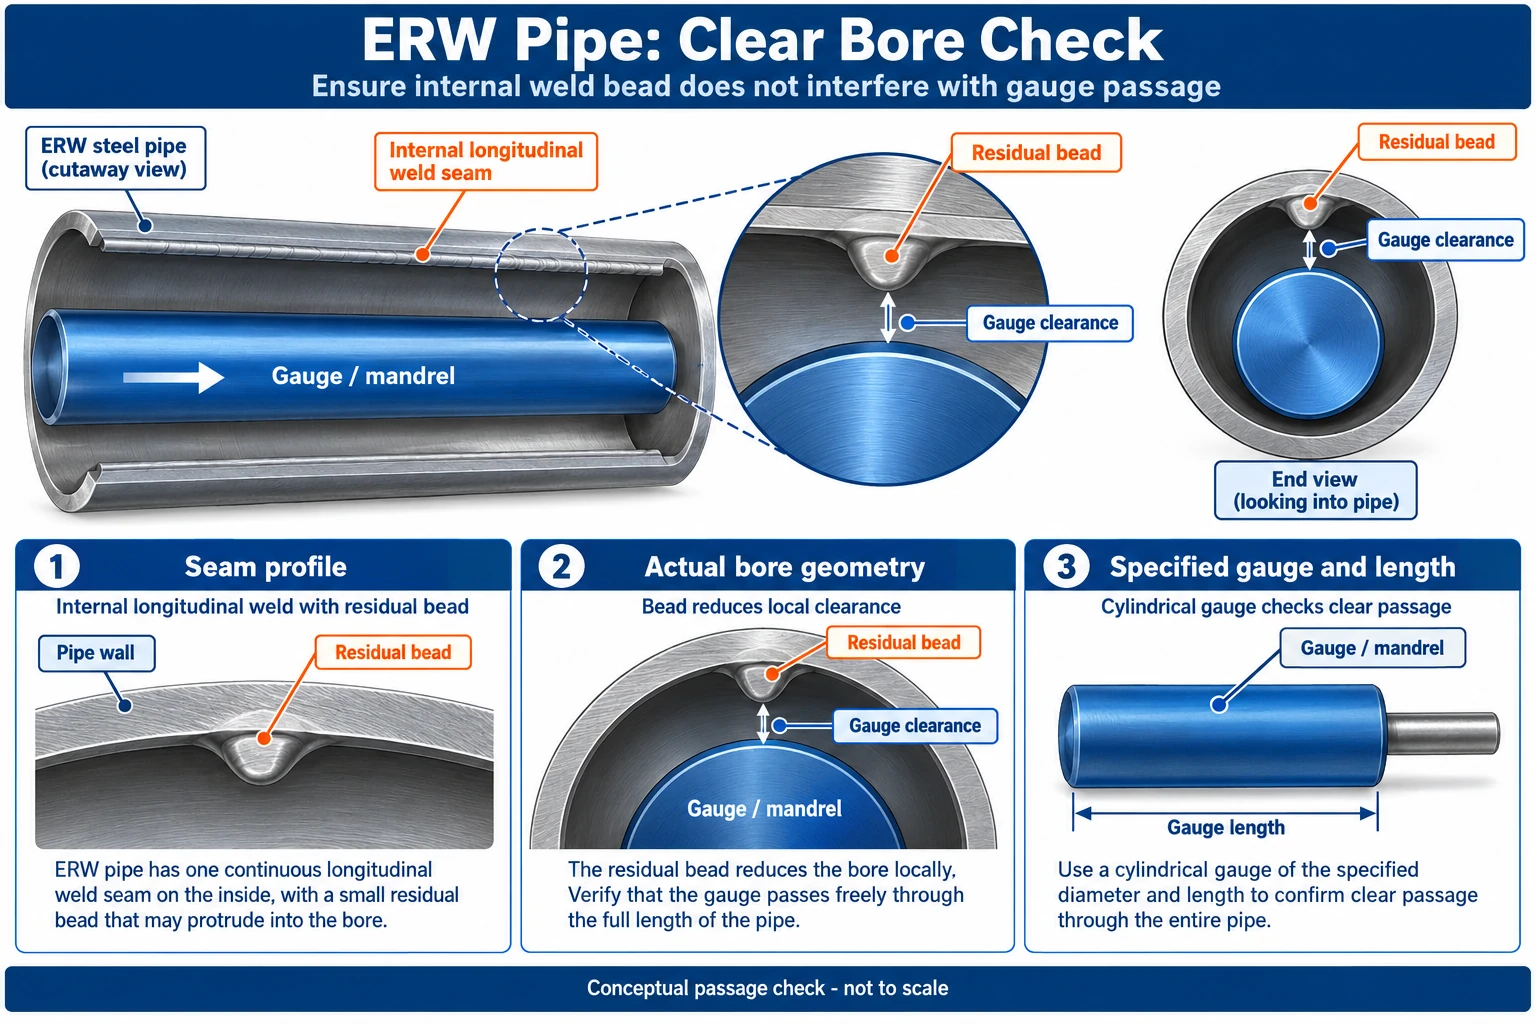
الشكل 2. يشمل التصور التخطيطي لفحص المرور المكوّن المُدخل وشكل البروز المتبقي عند اللحام. والرسم غير مرسوم بمقياس ولا يحدد حدًا للخلوص.
ارتفاع بروز اللحام الداخلي المتبقي هو مقدار بروزه فوق السطح الداخلي المجاور. أما أخدود إزالة البروز فهو انخفاض تحت ذلك السطح. ويجب أن يميز التقرير بينهما بدلًا من وصف كليهما بأنه «ارتفاع اللحام». وينبغي الاتفاق على مرجع القياس وأداة القياس والطول الذي يمكن الوصول إليه ضمن خطة الفحص والاختبار (ITP).
إزالة كمية أكبر من المعدن ليست أفضل تلقائيًا. فإذا امتد القطع إلى الجدار الأصلي، وجب التحقق من السماكة الموضعية المتبقية وفق المتطلب المطبق. وقد يخفي الأخدود الذي يبدو أملس مشكلةً في السماكة، بينما قد يكون البروز المتبقي المرئي مقبولًا إذا استوفى حدود الشكل والأداء الوظيفي المتفق عليها.
|
بند الفحص |
ما يجب أن يحدده التقرير |
قرار القبول |
|
البروز المتبقي |
الارتفاع بالنسبة إلى السطح الداخلي المجاور والموقع وطريقة القياس |
المقارنة بالحد الأقصى المحدد |
|
الانخفاض الموضعي |
العمق والشكل وأي عيب سطحي مرتبط به |
التقييم وفق معايير تشطيب اللحام والعيوب المتفق عليها |
|
سماكة الجدار المتبقية |
قياس موضعي صالح للسماكة في المنطقة المتأثرة |
التأكد من استيفاء الحد الأدنى المطبق لسماكة الجدار |
|
الممر الخالي من العوائق |
قطر مقياس المرور وطوله وشكله وطريقة الفحص وطول الأنبوب المفحوص |
تأكيد المرور وفق الحدود الوظيفية المتفق عليها |
|
رايش إزالة البروز غير المثبّت |
نتيجة فحص المجرى الداخلي وتنظيفه |
إزالة البقايا قبل الفحص النهائي المطلوب والشحن |
هذه قياسات مختلفة. ويمكن لصورة المنظار الداخلي تحديد موضع منطقة خشنة أو بقايا مفككة، لكن الصورة العادية التي لا تتضمن قياسًا معايرًا لا تثبت ارتفاع البروز بدقة. كما يتطلب قياس سماكة الجدار تقنيةً ملائمة للشكل الهندسي الموضعي.
فحص طرف الأنبوب سهل التنفيذ، لكنه لا يمثل كل نقطة على طول خط اللحام. فقد تؤثر حالة الأداة أو توقفات العملية في جزء آخر من الأنبوب. وتصف Nordinkraft نظامًا لمراقبة إزالة البروز يكشف الإزالة غير الكافية والإزالة الزائدة وتآكل الأداة أو كسرها. ويوضح ذلك سبب قدرة سجل الإنتاج على إضافة معلومات لا توفرها صورة الطرف، لكنه لا يثبت أن موردًا معينًا يستخدم ذلك النظام.
اتفق على كيفية تقييم الأطوال التي يتعذر الوصول إليها. وبحسب المتطلبات والمعدات المتاحة، يمكن أن تجمع الخطة بين قياسات الأطراف والفحص البصري الداخلي ومراقبة الإنتاج وفحوص مقاطع مختارة واختبار المرور. وحدّد خطة أخذ العينات ومدى التغطية بدلًا من اعتبار بضع صور مسحًا للأبعاد على طول الأنبوب بالكامل.
عندما تشير المراقبة إلى مشكلة في الأداة، يجب على المصنع تحديد الفترة الإنتاجية المتأثرة والأنابيب المنتجة خلالها. ثم يُتخذ قرار القبول وفق إجراء الفحص والتصرف المعتمد. ولا يحسم فحص أنبوب واحد أُنتج لاحقًا وضع الأنابيب المنتجة في الفترة السابقة.
يسأل المشترون أحيانًا عما إذا كان أنبوب ERW يصبح مكافئًا للأنبوب غير الملحوم بعد إزالة بروز اللحام الداخلي. والإجابة لا؛ إذ تظل طريقة التصنيع قائمة على اللحام، وتظل فحوص اللحام واختبارات الإنتاج المطلوبة واجبة التطبيق.
أبقِ فحص شكل منطقة اللحام إلى جانب الفحص غير الإتلافي للحام (NDE)، وسجلات المعالجة الحرارية والاختبار الهيدروستاتيكي حيثما تُطلب. ولا ينبغي تقديم أي منها بوصفه بديلًا للآخر. فنجاح مقياس المرور يؤكد المرور المتفق عليه، لكنه لا يؤهل الخواص المعدنية للحام. وبالمثل، لا يثبت نجاح الاختبار الهيدروستاتيكي شكلًا معينًا للسطح الداخلي. وللاطلاع على حالات عدم الاستمرارية المرتبطة بطريقة التصنيع والتحقق منها، راجع عيوب اللحام الشائعة والفحص غير الإتلافي وضبط الجودة في المصنع؛ فقبول إزالة البروز والخلوص الداخلي لا يثبت الخلو من عيوب خط الترابط.
يجب تحديد المعيار الحاكم أولًا. يوضح دليل الاختيار بين ASTM A53 Type E وEN 10217-1 وAPI 5L HFW سبب عدم جواز استخدام هذه الأوصاف بالتبادل عند مقارنة العروض.
أرسل معيار الأنبوب وإصداره والدرجة والقطر الخارجي وأساس تحديد سماكة الجدار والطول والكمية. ثم صف العملية التي تعتمد على المجرى الداخلي. وأرفق رسمًا للإدخال أو الأبعاد الخارجية للأداة عند توافرها، مع بيان أي طلاء أو تبطين داخلي، والبروز المتبقي المسموح به، وسماكة الجدار المتبقية المطلوبة.
للقبول، حدّد مرجع القياس ومدى تغطية الفحص وأبعاد مقياس المرور وشكل السجل. واطلب من المورد توضيح أي قيد مرتبط بالمقاس أو أي انحراف في عرض السعر. فالوعد «بإزالة البروز» دون هذه التفاصيل يترك طريقة القبول غير محددة.
قارن العروض وفق الحالة الداخلية للأنبوب عند التوريد ومدى تغطية الفحص. فمعاينة الأطراف وفحص المرور المحدد عبر الطول الكامل نطاقان مختلفان.
إزالة بروز اللحام الداخلي (Internal Scarfing) عملية تشطيب تستخدم فيها أداة قطع داخل الأنبوب لإزالة البروز أو الزائدة الناتجة عن اللحام عالي التردد. وهي تعالج شكل منطقة اللحام الداخلي وخلوص المجرى، ولا تحل محل فحص اللحام أو مراجعة المعالجة الحرارية أو الاختبار الهيدروستاتيكي.
لا تفترض ذلك. فالتشطيب الداخلي المطلوب يعتمد على معيار المنتج وأمر الشراء وقدرة التصنيع. وإذا كان الخلوص أو أداء التبطين يعتمد على الإزالة، فاذكر هذا المتطلب في الاستفسار واحصل على تأكيد صريح.
لا. تزيل العملية المعدن المزاح عند اللحام، لكنها لا تغيّر طريقة التصنيع الملحومة. ولا تزال جودة اللحام واختبارات الإنتاج المطلوبة بحاجة إلى تحقق مستقل.
ارجع إلى المعيار المطبق ومتطلبات الشراء المعتمدة. فلا توجد قيمة واحدة مستقلة عن المشروع تصلح لجميع منتجات ERW وتطبيقات المجرى الداخلي. وحدّد الحد مع مرجع القياس وطريقته.
ليس بالضرورة. فالأبعاد الاسمية لا تحسم الممر الفعلي الخالي من العوائق. راجع أبعاد الجلبة في ضوء تفاوت السماكة والبيضاوية وشكل منطقة اللحام وأي تبطين، ثم اتفق على فحص المرور أو التجميع المطلوب.
يفيد المنظار الداخلي في تحديد موضع الحالة. أما القبول الدقيق للأبعاد فيتطلب طريقة قياس معايرة وملائمة. ولا ينبغي استخدام صورة بلا مقياس بوصفها سجلًا عدديًا للارتفاع.
تحقق من سماكة الجدار المتبقية موضعيًا وحالة السطح. واتبع معيار المنتج وإجراء التعامل مع عدم المطابقة المعتمد لاتخاذ القرار. فجلخ المنطقة أو قبولها لمجرد أنها تبدو ملساء لا يحسم متطلب السماكة.
· مراجعة المعالجة الحرارية لخط لحام ERW وسجلات الصلادة
· المقارنة بين ASTM A53 Type E وEN 10217-1 وAPI 5L HFW
· فحص خطوط اللحام في أنابيب ERW وLSAW وSSAW
· Ernst Blissenbach — أنظمة إزالة بروز اللحام الداخلي للأنابيب
· Tube Scarfing Equipment — مجموعة أدوات الإزالة الميكانيكية لبروز اللحام الداخلي
· Nordinkraft — نظام SONAFLEX WSP لمراقبة جودة إزالة بروز اللحام