+8615674993216
 sales@forever-steels.com

 English
 العربية

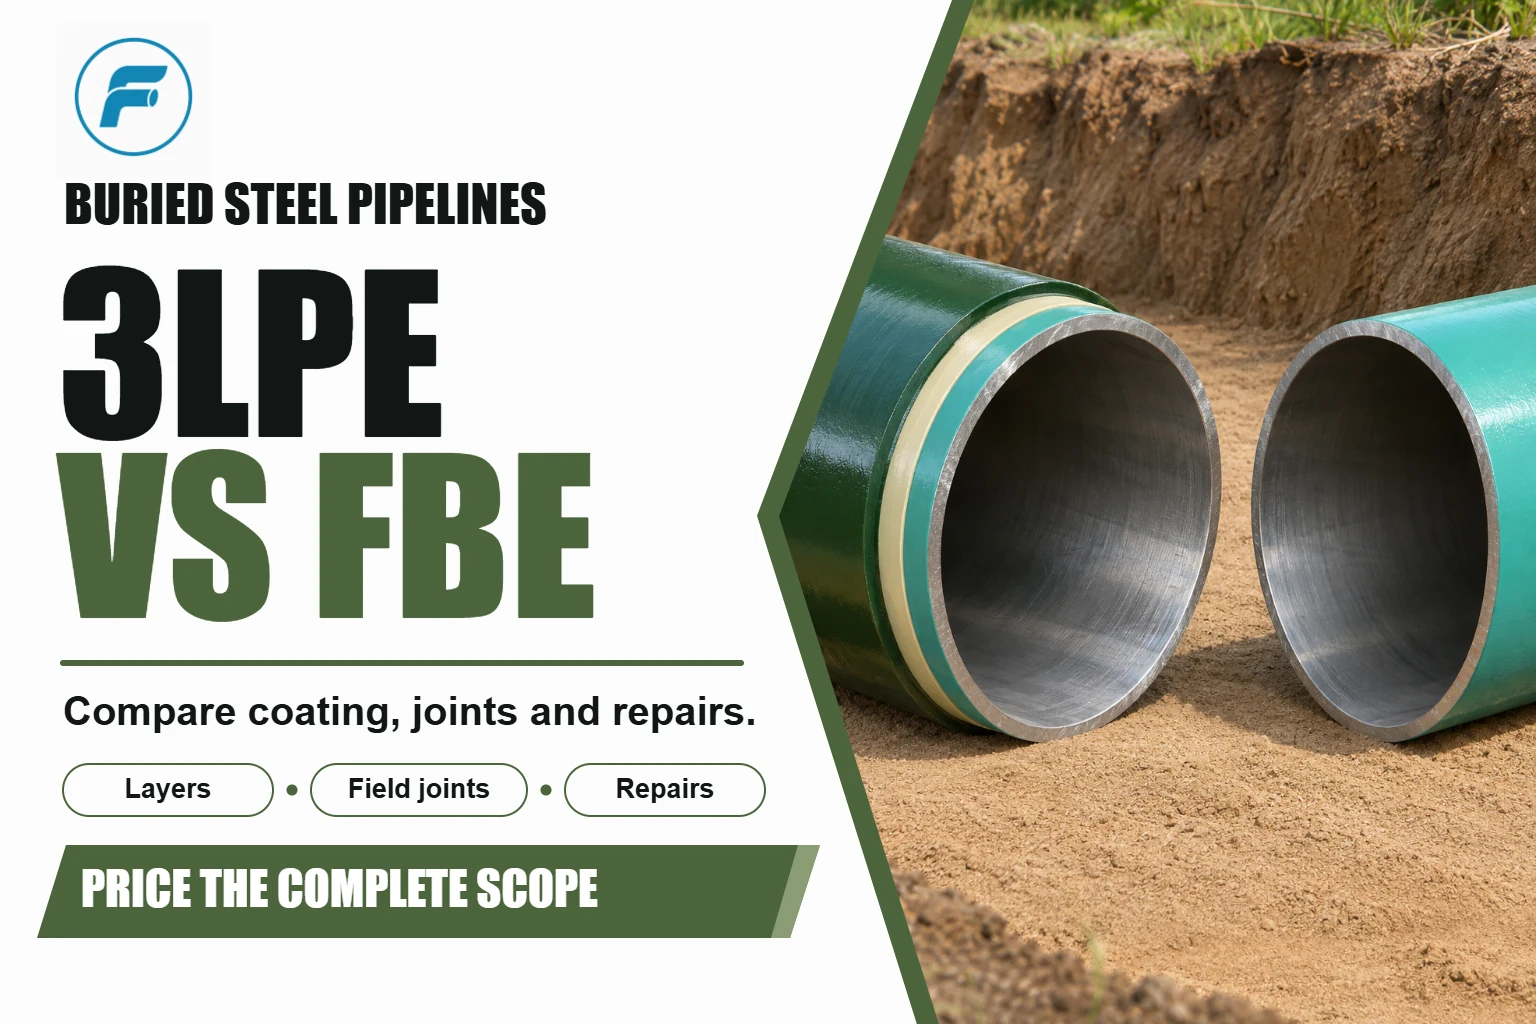
تعتمد جودة طلاء مسحوق FBE على تجهيز سطح الفولاذ، ودرجة حرارة الأنبوب عند التطبيق، وانصهار المسحوق وتدفقه وتصلده ضمن نطاق العملية المعتمد، ثم اجتياز متطلبات الفحص والمناولة. المظهر الجيد وحده لا يثبت اكتمال التصلد أو أداء الخدمة.
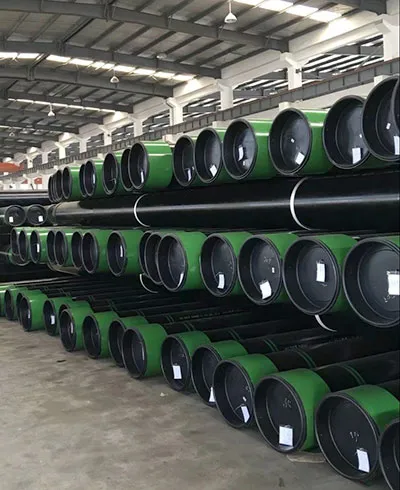
في الخطوط المدفونة، حدّد ما إذا كان المطلوب طلاء FBE خارجياً. وافصل ذلك عن الإيبوكسي الداخلي وبطانة مياه الشرب وإصلاحات الإيبوكسي السائل؛ فهي ليست عمليات تطبيق متطابقة. راجع خيارات الأنابيب المطلية بالإيبوكسي وفق وظيفة كل نظام.
يُطبّق الإيبوكسي الملتحم بالانصهار على هيئة مسحوق، لكن الحاجز النهائي غشاء متصلد حرارياً. تذيب حرارة الفولاذ جزيئات المسحوق، فيبلل المسحوق المنصهر السطح المسفوع، ويتدفق داخل خشونته، ثم يبدأ بالتجلط والتشابك الكيميائي حتى يتكون الغشاء الصلب. وقد يغيّر اختلاف صغير في حرارة الأنبوب أو سرعة الخط أو حالة المسحوق الالتصاق والمرونة واحتمال عدم استمرارية الطلاء.
| مرحلة التطبيق | ما يجب ضبطه | دليل يطلبه المشتري |
|---|---|---|
| السفع الكاشط | النظافة وخشونة السطح وإزالة الغبار وضبط الأملاح الذائبة. | سجل تجهيز السطح ونوع المادة الكاشطة ونطاق الخشونة وصور الفحص. |
| التسخين المسبق | حرارة السطح عند التطبيق، واحتفاظ الجدار السميك بالحرارة ومعدل التبريد. | سجل الحرارة أو خط الطلاء، وليس قيمة اسمية مستهدفة فقط. |
| تطبيق المسحوق | دفعة المسحوق وتغطية الرش ودوران الأنبوب وخط اللحام والأطراف غير المطلية. | بيانات المسحوق وسجل الدفعة وخريطة DFT وتأكيد طول الأطراف غير المطلية. |
| التجلط والتصلد | سرعة الخط وزمن المكوث واستجابة درجة المسحوق المستخدمة. | طريقة التحقق من التصلد ونتائج الالتصاق أو المرونة والفحص النهائي. |
| الإفراج للمناولة | زمن التبريد ونوع أحزمة الرفع والتكديس وإصلاح أضرار المناولة. | نتائج عدم الاستمرارية وسجل الإصلاح وصور التعبئة وخطة الحماية أثناء التحميل. |
يتحدد النطاق القابل للاستخدام بدرجة المسحوق وقطر الأنبوب وسماكة الجدار والطلاء وسرعة الإنتاج. قد يحتفظ الجدار السميك بالحرارة لإتمام التصلد بعد منطقة الرش، بينما يبرد الجدار الرقيق بسرعة مفرطة إذا لم تناسبه سرعة الخط. لذلك تُراجع سجلات العملية مع نتائج الاختبارات.
بدلاً من «طلاء FBE عادي»، حدّد مواصفة الطلاء ونطاق DFT وطول الأطراف غير المطلية واختبار عدم الاستمرارية والالتصاق وطريقة الإصلاح والتقرير النهائي قبل الإنتاج.
| المظهر أو النتيجة | أسباب تستحق التحقيق | الأثر على القبول |
|---|---|---|
| عدم استمرارية عند خط اللحام أو الحافة | سماكة محلية منخفضة أو زاوية رش غير مناسبة أو أثر الحافة أو ضرر المناولة. | قد يُطلب الإصلاح أو تُرفض القطعة قبل الشحن. |
| التصاق ضعيف | تلوث أو خشونة غير مناسبة أو تسخين غير كافٍ أو تصلد غير مكتمل. | قد يتطور إلى انفصال تحت تأثير التربة والحماية الكاثودية. |
| غشاء هش بعد الثني أو الصدم | فرط التسخين أو التصلد أو السماكة أو درجة مسحوق غير مناسبة. | تشقق أثناء المناولة وتكلفة إصلاح موقعي. |
| سطح خشن أو غير منتظم | ضعف التدفق أو حرارة غير مناسبة أو مشكلة في حالة المسحوق. | صعوبة الفحص والإصلاح واحتمال احتجاز التربة. |
| إصلاحات متكررة في دفعة واحدة | عدم استقرار خط الطلاء أو مناولة خشنة بعد التطبيق. | الحاجة إلى تشديد الفحص قبل الإفراج. |
تغيّر الحرارة المرتفعة والتعرض للأشعة فوق البنفسجية قبل الدفن والردم الصخري والسحب في HDD وضعف طلاء الوصلات وتأخر تشغيل الحماية الكاثودية المخاطر. وقد يتضرر طلاء مطابق إذا لم تناسبه خطة التركيب. حدّد وسائل الفصل والرفع والتكديس والتحميل؛ فالحبال الفولاذية أو المباعدات الصلبة أو أرضية الحاوية الخشنة قد تتلف الطلاء رغم اكتمال التصلد.
| المعلومة | سبب الحاجة إليها |
|---|---|
| OD وسماكة الجدار والطول | ضبط التسخين والخط والمناولة والتعبئة. |
| المواصفة أو مواصفة المشروع | طرق الاختبار والقبول ونطاق DFT والإصلاح. |
| حرارة الخدمة وبيئة الدفن | تقييم ملاءمة درجة FBE أو الحاجة إلى نظام آخر. |
| متطلبات الحماية الكاثودية | مقاومة الانفصال الكاثودي وتوافق الإصلاح. |
| طريقة التركيب | اختلاف أضرار الخندق المفتوح والردم الصخري وHDD. |
| طلاء الوصلات الحقلية | استمرارية حماية الوصلة مع طلاء جسم الأنبوب. |
لا. يُطبّق FBE كمسحوق على فولاذ مسخن ويتصلد حرارياً. يستخدم الإيبوكسي السائل عملية أخرى، ولا ينبغي استبدال أحدهما بالآخر دون مراجعة المواصفة.
لا. راجع الالتصاق وDFT وعدم الاستمرارية وضبط التصلد وسجلات الإصلاح.
عند تعرض الطلاء لضرر ميكانيكي أثناء التركيب، خصوصاً سحب HDD والردم الصخري والمناولة القاسية والمقاطع الطويلة من المعابر.
لا تثبت ورقة بيانات المسحوق وحدها مطابقة طلاء كل أنبوب. اربط تجهيز السطح وحرارة الفولاذ ووقت التطبيق وظروف التصلد وDFT والاختبارات النهائية بهوية الأنبوب أو الدفعة.
| الضبط | السجل | فحص المشتري |
|---|---|---|
| تجهيز السطح | النظافة والخشونة والتلوث | مقبول قبل التسخين. |
| التطبيق | حرارة الأنبوب ودفعة المسحوق ووقت الرش | ضمن الإجراء المعتمد. |
| التصلد | دليل الزمن والحرارة أو ضبط عملية مُثبت الصلاحية | مطابق لدرجة المسحوق والإجراء. |
| الإفراج | DFT وعدم الاستمرارية والالتصاق والإصلاح وإعادة الاختبار | إغلاق جميع الإصلاحات. |
يمكن لـ Forever Steel تنسيق سجلات الطلاء المطلوبة مع ITP وحزمة الشحنة. تؤخذ حدود القبول من المواصفة الحاكمة والإجراء المعتمد، وليس من وصف عام لـ FBE.
· Steel Pipe Inspection Checklist Before Shipment
· How to Prevent Surface Damage to Coated Steel Pipes
· How to Prevent Corrosion in Underground Oil Pipelines
• ISO 21809-2:2026 — Single-Layer Fusion-Bonded Epoxy Coatings — International Organization for Standardization.
• Fusion-Bonded Epoxy Coating: A Technology Compendium — Pipeline Research Council International; prepared by Gary Choquette.
• Development of Low-Application-Temperature Coating Systems for Steel Pipelines — technical paper by Dennis Wong, Catherine Lam and Peter Singh, published by AMPP/NACE.
• Fusion-Bonded Epoxy Composite Coatings on Chemically Pre-Treated API Steel Surfaces — peer-reviewed research covering thermal analysis, cure behavior and coating performance.
• Water Transport Through Epoxy-Based Powder Pipeline Coatings — research by Zargarnezhad, Asselin, Wong and Lam, hosted by ChemRxiv/Cambridge Open Engage.
• Preparation and Application of Fusion-Bonded Epoxy Coating to Pipe — Transportation Research Board TRID research record.